Confezionatrici a flusso continuo — La guida B2B completa
Oltre 25 articoli su selezione, funzionamento, manutenzione e risoluzione dei problemi per i tecnici del settore del confezionamento.
Punti chiave
Risposta breve: La routine quotidiana relativa alla confezionatrice a flusso continuo comprende l’ispezione prima del turno, la procedura di avvio, il monitoraggio durante la produzione e il passaggio di consegne a fine turno: la checklist completa dell’operatore per l’intero turno.
- Ispezione prima dell'inizio del turno — protezioni, pellicola, punti di lubrificazione e perdite
- L'avvio è una procedura — non è il pulsante di accensione — l'ordine è importante
- Monitoraggio durante la produzione — qualità dei sigilli, tracciabilità, temperatura e contatori
- La fine del turno è un passaggio di consegne — ripulire, registrare e segnalare eventuali problemi per l'operatore successivo
Introduzione
Gestire un confezionatrice a flusso continuo Per garantire prestazioni ottimali è necessaria un’attenzione costante ogni giorno. Che si tratti di confezionare prodotti alimentari, farmaceutici o beni di consumo, la differenza tra una macchina che funziona alla perfezione per anni e una che si guasta continuamente dipende spesso da ciò che accade nei primi 15 minuti di ogni turno.
La presente guida per l'operatore fornisce una lista di controllo completa per la manutenzione quotidiana che copre ogni componente critico della vostra confezionatrice orizzontale a flusso continuo. Seguire queste procedure in modo coerente ridurrà drasticamente i tempi di fermo non programmati, prolungherà la durata della macchina e garantirà una qualità costante delle confezioni. Imparerete esattamente cosa ispezionare, come farlo e cosa fare quando riscontrate dei problemi.
Le procedure qui descritte si applicano alle confezionatrici orizzontali standard utilizzate nel settore dell'imballaggio. Sebbene le tolleranze e gli intervalli specifici possano variare a seconda del produttore, i principi fondamentali rimangono gli stessi per tutte le marche, compresi i sistemi Paxiom, Ilapak, Path Pack e Wolf-Packing.
Le procedure quotidiane descritte in questa guida sono pensate per confezionatrici a flusso orizzontale come la Confezionatrice a flusso JC250.
Quali sono le esigenze quotidiane della tua confezionatrice a flusso continuo e perché sono importanti?
Perché la manutenzione quotidiana è importante
Una confezionatrice a flusso opera in condizioni di forte sollecitazione. La macchina esegue migliaia di cicli di sigillatura per turno, e ogni ciclo comporta l’applicazione di calore, tensione meccanica e una sincronizzazione precisa. Senza un’attenzione quotidiana, piccoli problemi possono trasformarsi in guasti gravi. Una cinghia allentata che lunedì sembra innocua può causare entro venerdì un guasto completo del sistema di trasmissione, con conseguenti perdite di produzione e riparazioni d’emergenza per migliaia di dollari.
La maggior parte dei guasti alle attrezzature dei macchinari per l'imballaggio si manifesta gradualmente e può essere individuata grazie a un'ispezione quotidiana: è proprio questo lo scopo della routine.
Il costo della negligenza
Immaginiamo uno scenario realistico: una panetteria che utilizza due confezionatrici a flusso continuo tralascia i controlli della tensione del nastro per tre settimane. Il nastro si rompe nel momento di picco della produzione: quattro ore di fermo, una chiamata per una riparazione d’emergenza e un intero turno di prodotto da riconfezionare. Il controllo quotidiano richiede cinque minuti.
Questo schema si ripete in tutti i settori. Le linee di confezionamento farmaceutico che tralasciano i controlli quotidiani di sanificazione rischiano una contaminazione che può causare l’interruzione di interi cicli di produzione. I produttori di cosmetici che ignorano l’allineamento del percorso del film si trovano ad affrontare confezioni disallineate che non superano i controlli di qualità, con conseguenti costose rilavorazioni.
Cosa dovrebbe contenere la tua lista di controllo per l'ispezione prima del turno?
Fase di ispezione visiva (5-10 minuti)
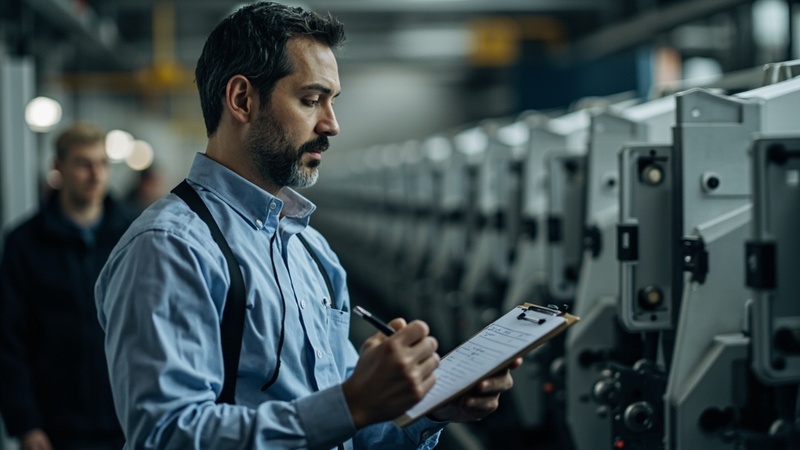
Prima di avviare la confezionatrice a flusso continuo, eseguire un’ispezione visiva approfondita dell’intera macchina:
Esterno della macchina: Verificare la presenza di eventuali danni visibili, pannelli allentati o segni di usura insoliti sull'alloggiamento della macchina. Controllare se vi sono perdite d'olio, gocciolamenti di liquido di raffreddamento o accumuli di residui di prodotto. La presenza di materiale estraneo intorno alla stazione di sigillatura indica spesso problemi di sigillatura in fase iniziale.
Dispositivi di sicurezza: Verificare che tutte le protezioni di sicurezza siano installate correttamente e funzionanti. Testare i pulsanti di arresto di emergenza per assicurarsi che rispondano immediatamente. Controllare che tutti i dispositivi di interblocco di sicurezza siano attivati: si tratta di un requisito imprescindibile e previsto dalla legge nella maggior parte delle giurisdizioni.
Collegamenti elettrici: Controllare che l'armadio di comando non presenti segni di surriscaldamento, quali scolorimento intorno alle morsettiere o odore di bruciato. Verificare che i collegamenti dei cavi siano ben saldi. I collegamenti elettrici allentati sono la causa principale dei guasti al sistema di controllo delle confezionatrici a flusso continuo.
Verifica del materiale (3-5 minuti)
Pellicola cinematografica: Controllare che il rotolo di pellicola non presenti danni, contaminazioni o strappi ai bordi. Verificare che le specifiche della pellicola corrispondano ai requisiti attuali del prodotto. Controllare la tensione e l’allineamento della pellicola sul supporto di svolgimento. Un nastro di pellicola disallineato causerà problemi di tracciamento per l’intera lunghezza del rotolo.
Materiali di imballaggio: Assicurarsi che vi sia una scorta adeguata di eventuali materiali ausiliari — etichette, codici di lotto, essiccanti o articoli da inserire. L'esaurimento di questi materiali durante il turno causa fermi di produzione inutili.
Superfici di contatto del prodotto: Controllare che il collare di formatura, le ganasce di tenuta e le guide del percorso del prodotto non presentino residui di prodotto, contaminazioni o danni. Nelle applicazioni alimentari e farmaceutiche, tale ispezione è fondamentale ai fini della conformità.
Come gestite le procedure operative di avvio?
Sequenza di accensione
Segui ogni mattina questa sequenza standardizzata di avvio:
- Alimentazione principale: Attivare l'interruttore generale e verificare che il sistema di controllo si avvii correttamente. Le moderne confezionatrici controllate da PLC, come quelle che utilizzano componenti Siemens o Schneider, dovrebbero visualizzare una schermata di avvio pulita, priva di codici di errore.
- Elementi riscaldanti: Lasciare che le ganasce di tenuta si riscaldino per un tempo adeguato — in genere 15-20 minuti, a seconda della temperatura ambiente. Affrettare questa fase comporta una scarsa qualità della tenuta fino a quando il sistema non si stabilizza.
- Infilatura del film: Inserire con attenzione il nastro di pellicola seguendo le specifiche del produttore. Prestare particolare attenzione al posizionamento della barra di guida e agli indicatori di tensione del nastro. Un inserimento non corretto è la causa principale delle rotture della pellicola durante la produzione.
- Prova di funzionamento: Eseguire diversi cicli di confezionamento a vuoto prima di avviare la produzione. Ciò consente di verificare la qualità della sigillatura, il tracciamento del film e il comportamento generale della macchina prima di avviare la produzione vera e propria.
Verifica dei parametri di riferimento
Documentare questi parametri durante l'avvio:
Correlati: Procedure di pulizia e igienizzazione per il confezionamento
| Parametro | Intervallo tipico | Azione in caso di valori fuori intervallo |
|---|---|---|
| Temperatura di sigillatura | 120-180 °C | Controllare gli elementi riscaldanti e le termocoppie |
| Tensione del film | Specifiche del produttore | Regolare la posizione della barra di guida |
| Pressione di tenuta | 2-4 bar | Controllare l'alimentazione dell'aria e i regolatori |
| Velocità di rotazione | In base alle specifiche del prodotto | Verificare le impostazioni del PLC |
Come si effettua il monitoraggio durante la produzione?
Controlli ogni ora (2-3 minuti ciascuno)
Qualità della tenuta: Ispezionare la prima confezione di ogni ciclo di produzione e, successivamente, ogni ora. Verificare che la larghezza della sigillatura sia uniforme (in genere 8-12 mm), che non vi siano pieghe che si estendono nell'area di sigillatura e che il posizionamento del taglio sia corretto. Documentare eventuali variazioni.
Correlati: Punti di lubrificazione e programmi di manutenzione: come mantenere il vostro
Monitoraggio dei film: Prestare attenzione a eventuali spostamenti laterali del nastro di pellicola mentre passa attraverso la macchina. Una leggera deviazione è normale, ma uno spostamento progressivo verso un lato indica problemi con i rulli di guida o con la tensione della pellicola.
Livelli di rumore: Prestate attenzione a rumori insoliti, come stridii, cigolii o ticchettii irregolari. Spesso questi nuovi rumori precedono di ore o giorni i guasti meccanici.
Correlati: Manutenzione dell'impianto elettrico: prevenzione e risoluzione dei problemi
Flusso dei prodotti: Verificare che i prodotti entrino nella zona di confezionamento in modo uniforme. Le variazioni nella distanza tra i prodotti comportano variazioni nella lunghezza delle confezioni e potenziali inceppamenti.
Affrontare immediatamente i problemi più comuni
Rughe sul film: Se si notano delle grinze nella zona di sigillatura, interrompere immediatamente la produzione e controllare la tensione del film, l’allineamento dei rulli e le dimensioni della camera di formatura. Proseguire la produzione in presenza di grinze comporta lo scarto delle confezioni.
Guarnizioni non uniformi: Variazioni di temperatura anche di soli 5 °C possono causare il malfunzionamento delle guarnizioni. Se le guarnizioni sembrano deboli o non uniformi, verificare le impostazioni di temperatura e controllare che non vi siano residui di prodotto sulle ganasce di sigillatura.
Vibrazione insolita: Le vibrazioni indicano un disallineamento, cuscinetti usurati o componenti allentati. Individuarne rapidamente la causa permette di evitare danni a catena.
Come si dovrebbe gestire la fine del turno?
Procedure di pulizia
Una corretta pulizia a fine turno previene la contaminazione e prepara la macchina per il ciclo di produzione successivo:
Aree di contatto del prodotto: Rimuovere ogni residuo di prodotto dai collari di formatura, dalle barre di rotazione e dalle superfici di tenuta. Utilizzare detergenti approvati e adeguati al proprio settore: detergenti per uso alimentare per gli imballaggi alimentari, disinfettanti per uso farmaceutico per i prodotti medici.
Percorso del film: Rimuovere eventuali residui o frammenti di prodotto dal percorso del film. Prestare attenzione alle aree in cui il prodotto tende ad accumularsi, come il tubo di formatura e il canale di alimentazione del prodotto.
Pannello di controllo: Pulire l'interfaccia operatore con detergenti adeguati. Il touch screen e l'area della tastiera tendono ad accumulare polvere e residui oleosi provenienti dal prodotto, che nel tempo possono compromettere il funzionamento dei comandi.
Requisiti documentali
Tenere un registro giornaliero di manutenzione in cui annotare:
- Modifica gli orari di inizio e fine turno
- Eventuali anomalie riscontrate durante la produzione
- Pacchi prodotti rispetto agli obiettivi
- Campioni di qualità sigillati conservati
- Eventuali azioni correttive intraprese
- Firma o identificativo dell'operatore
Questa documentazione ha diversi scopi: garantisce la tracciabilità, consente l’analisi delle tendenze e fornisce informazioni preziose per la risoluzione dei problemi futuri.
Come gestite i controlli approfonditi?
Ispezione specifica per componente
Oltre alle attività quotidiane, dedica ogni settimana del tempo a un’ispezione più approfondita dei componenti:
Sistema di trasmissione: Controllare la tensione e lo stato della cinghia. Se la cinghia si flette di oltre 15 mm quando viene premuta con un dito, è necessario tenderla. Verificare che non presenti crepe, sfilacciature o segni di vetrificazione che indichino uno slittamento.
Sistema pneumatico: Verificare che la pressione dell'aria al regolatore principale sia conforme alle specifiche. Controllare che non vi siano perdite in tutti i collegamenti pneumatici utilizzando acqua saponata o un rilevatore di perdite. Verificare che il movimento del cilindro avvenga in modo fluido, senza intoppi.
Componenti elettrici: Serrare tutti i terminali che presentano segni di surriscaldamento o corrosione. Verificare il corretto funzionamento delle spie luminose e dei sensori. Verificare che tutti i collegamenti di messa a terra siano ben fissati.
Allineamento meccanico: A macchina ferma, verificare manualmente l'allineamento dei componenti principali. Un disallineamento che si sviluppa gradualmente spesso passa inosservato finché non provoca guasti.
Come si crea una cultura della manutenzione?
Elementi fondamentali della formazione degli operatori
Ogni operatore dovrebbe comprendere non solo cosa fare, ma anche perché ogni fase è importante. Quando gli operatori comprendono le conseguenze di una manutenzione trascurata, diventano partner nella cura delle attrezzature anziché semplici esecutori di procedure.
Tra gli argomenti formativi fondamentali figurano:
- Principi meccanici di base della confezionatrice a flusso continuo
- Comprensione di come ciascuna attività di manutenzione prevenga guasti specifici
- Riconoscimento dei segnali di allarme precoci che indicano l'insorgere di problemi
- Le corrette pratiche di documentazione e la loro importanza
- Procedure di sicurezza per lavorare in prossimità di macchinari in funzione
Promuovere la responsabilità
I programmi di manutenzione efficaci prevedono meccanismi di responsabilità:
- Controlli a campione da parte dei supervisori sui registri di manutenzione degli operatori
- Analisi settimanale dei dati relativi ai tempi di inattività e alla qualità per individuare le tendenze
- Programmi di riconoscimento per gli operatori le cui attrezzature funzionano sempre bene
- Conseguenze evidenti in caso di mancata esecuzione delle operazioni di manutenzione obbligatorie
Domande frequenti
Quanto tempo dovrebbe richiedere la manutenzione quotidiana?
Una routine quotidiana di manutenzione accurata dovrebbe richiedere in totale 15-25 minuti: 5-10 minuti per l’ispezione prima del turno, 5-10 minuti per l’avvio e i test e 2-5 minuti per la pulizia e la documentazione a fine turno. Questo investimento consente di evitare ore di fermo macchina.
Quali sono gli errori più comuni nella manutenzione quotidiana?
I tre errori più frequenti sono: saltare l'ispezione prima dell'inizio del turno quando si è in ritardo, omettere di documentare le anomalie (con conseguente ripetizione dei problemi) e utilizzare prodotti detergenti non adeguati che danneggiano le attrezzature o comportano rischi di contaminazione.
Come faccio a sapere se la mia lista di controllo per la manutenzione è completa?
La vostra lista di controllo dovrebbe coprire ogni punto in cui possono verificarsi usura, contaminazione o disallineamento. Se avete riscontrato lo stesso guasto per due volte, quel componente dovrebbe essere sottoposto a un controllo quotidiano specifico. Gli standard di settore del PMMI forniscono raccomandazioni di base che potete personalizzare.
La manutenzione quotidiana dovrebbe variare in base al volume di produzione?
Le attività rimangono le stesse, ma una produzione su scala più ampia richiede controlli in corso d’opera più frequenti — magari ogni 30 minuti anziché ogni ora. Le procedure da seguire prima e dopo il turno dovrebbero rimanere invariate, indipendentemente dal volume di produzione.
Cosa devo fare se riscontro un problema grave durante la manutenzione quotidiana?
Arrestare la macchina se il problema compromette la sicurezza o potrebbe causare danni immediati. Documentare accuratamente il problema, se possibile con delle foto. Segnalare immediatamente il problema al servizio di manutenzione fornendo dettagli specifici. Non utilizzare mai le attrezzature se si è a conoscenza di problemi di sicurezza.
Conclusione
La manutenzione quotidiana è fondamentale per garantire un funzionamento affidabile della confezionatrice a flusso continuo. Le procedure descritte in questa guida richiedono solo 20 minuti al giorno, ma consentono di prevenire la stragrande maggioranza dei guasti alle apparecchiature che compromettono le operazioni di confezionamento. La costanza è più importante della meticolosità in un singolo giorno: ciò che conta è sviluppare abitudini affidabili che gli operatori seguano in ogni singolo turno, ogni singolo giorno.
Inizia oggi stesso a mettere in pratica questa lista di controllo. Comincia con l’ispezione prima del turno e aggiungi gradualmente altri elementi, finché il rispetto completo delle procedure non diventerà un’abitudine. Tieni traccia degli indicatori relativi ai tempi di inattività: probabilmente noterai un miglioramento significativo già entro il primo mese.
Path Pack produce confezionatrici orizzontali a Hangzhou, in Cina. Ogni macchina viene testata con il prodotto e il film del cliente prima della spedizione. Se state valutando l’acquisto di una confezionatrice a flusso continuo o avete bisogno di assistenza per una linea già in produzione, contattate il nostro team di ingegneri: vi risponderemo entro un giorno lavorativo.
A cura del team tecnico di Path Pack
🛠️ Guida pratica: Per istruzioni dettagliate relative al proprio dispositivo, consultare la lista di controllo per la manutenzione (giornaliera / settimanale / mensile) nel Centro assistenza Path Pack.
Vuoi questa routine sotto forma di lista di controllo pronta per il turno? → Chiedi a Path Pack la lista di controllo giornaliera formattati per i vostri operatori.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic