Punti chiave
Risposta breve: La formazione di grinze nel film è dovuta alla meccanica del film, alle condizioni della macchina o alle impostazioni: verificare se le grinze si trovano nell’area di saldatura o lungo il nastro, quindi correggere la causa specifica.
- Individua prima la piega — Le rughe nella zona della chiusura e quelle su tutta la superficie hanno cause diverse
- È possibile verificare eventuali problemi della macchina — allineamento dei rulli, stato del formatore, dispositivi di tensionamento
- Prevenire è meglio che curare — Una corretta conservazione e la conservazione delle pellicole in condizioni adeguate prevengono la maggior parte delle pieghe
- La manutenzione mantiene la pellicola ben tesa — i rulli usurati e i supporti sporchi causano la formazione di pieghe ricorrenti
Le grinze sono solitamente dovute a una larghezza del film non adeguata alla sezione trasversale del prodotto. Inserisci le dimensioni del tuo prodotto nel calcolatore gratuito delle dimensioni dei sacchetti prima di modificare le impostazioni della macchina.
Calcola la larghezza corretta della pellicola per il tuo prodotto →Introduzione
Le grinze della pellicola rimangono uno dei problemi più fastidiosi e visibilmente evidenti in confezionatrice a flusso continuo operazioni. Sebbene una confezione sgualcita possa comunque contenere il prodotto in modo sicuro, l’impatto estetico sugli scaffali dei negozi e sulla percezione dei consumatori può compromettere gravemente il valore del marchio. Per i prodotti di alta gamma nei settori alimentare, farmaceutico e cosmetico, l’aspetto della confezione influenza direttamente le decisioni di acquisto e la qualità percepita.
Al di là dell’aspetto estetico, la formazione di grinze nel film spesso indica problemi di fondo legati alla configurazione della macchina, alla movimentazione del film o ai parametri di processo, che, se non risolti, possono degenerare in problemi di produzione più gravi. Il film raggrinzito può causare problemi di qualità della sigillatura, una riduzione della velocità della linea di confezionamento e un aumento degli scarti di materiale.
Questa guida offre una comprensione approfondita delle cause delle grinze nel film e delle soluzioni pratiche tratte dall’esperienza concreta nel settore del confezionamento. Esamineremo i meccanismi che regolano il comportamento del film durante il confezionamento, identificheremo le cause più comuni delle grinze e forniremo procedure sistematiche per la diagnosi e la correzione. Che utilizziate apparecchiature Paxiom, Ilapak o Path Pack, questi principi si applicano alle confezionatrici orizzontali a flusso continuo di tutti i principali produttori.
Per comprendere il fenomeno delle grinze del film è necessario comprendere le complesse interazioni tra materiale cinematografico proprietà, progettazione delle macchine e parametri operativi. Cominciamo con l’analizzare i fondamenti del comportamento del film durante il processo di avvolgimento.
Meccanica cinematografica
Proprietà del materiale cinematografico
I film da imballaggio sono materiali ingegnerizzati dotati di specifiche proprietà meccaniche che influenzano il loro comportamento durante il processo di avvolgimento. Tra le proprietà chiave figurano la resistenza alla trazione, l’allungamento a rottura, il modulo di elasticità, il coefficiente di attrito e le caratteristiche termiche. Comprendere queste proprietà aiuta a spiegare perché si formano le grinze e come prevenirle.
I film polimerici presentano un comportamento viscoelastico, il che significa che la loro risposta alla sollecitazione dipende sia dall’entità che dalla durata della forza applicata. Questo comportamento dipendente dal tempo influisce sul modo in cui i film reagiscono alla tensione, al riscaldamento e al raffreddamento durante il ciclo di avvolgimento. I film che si comportano bene a basse velocità possono presentare problemi all’aumentare della velocità della linea.
La variazione dello spessore del film — ovvero la differenza di spessore lungo il nastro — determina variazioni nelle proprietà meccaniche che causano una concentrazione delle sollecitazioni nei punti più sottili. Tale concentrazione di sollecitazioni può provocare la formazione di grinze, in particolare se associata agli effetti termici durante la saldatura.
Le dinamiche del processo di avvolgimento
Durante il confezionamento orizzontale con film estensibile, il film deve superare diverse difficoltà meccaniche che, se non adeguatamente controllate, possono causare la formazione di pieghe. Il film passa dalla tensione di svolgimento in piano attraverso le guide curve del formatore, avvolge il prodotto e arriva alla stazione di sigillatura. Ogni punto di transizione rappresenta un potenziale fattore di instabilità del film.
Mentre il film scorre lungo il primo, è sottoposto a una distribuzione complessa delle sollecitazioni. La superficie esterna si allunga mentre quella interna subisce una compressione. Questa deformazione differenziale può causare deformazioni e increspature, in particolare nel caso di film più sottili o di tensioni di svolgimento più elevate.
Il film deve inoltre adattarsi al volume del prodotto da avvolgere. Nel caso di prodotti dalle forme irregolari o di notevole altezza, il film deve allungarsi e modellarsi per mantenere il contatto. Questo requisito di adattabilità può determinare la formazione di film in eccesso che, se non gestito correttamente, tende a raggrinzirsi e a formare pieghe.
Cause delle grinze nella pellicola
Tensione del film non corretta
La tensione del film è forse la causa più comune dei problemi di formazione di grinze. Una tensione eccessiva tende troppo il film, impedendone il corretto adattamento attorno al prodotto e causando sollecitazioni di compressione che provocano la formazione di grinze. Una tensione insufficiente fa sì che il film si sposti, si raggrumi e si pieghi in modo imprevedibile.
I requisiti di tensione variano a seconda del tipo, dello spessore e della larghezza del film. I film più sottili richiedono generalmente una tensione minore, mentre quelli più larghi potrebbero necessitare di una tensione maggiore per mantenere la stabilità. Le nuove formulazioni dei film potrebbero richiedere impostazioni di tensione diverse rispetto ai materiali precedenti.
Le confezionatrici a flusso continuo Path Pack sono dotate di sistemi elettronici di controllo della tensione che regolano automaticamente la coppia di svolgimento in base alla velocità di produzione e alle caratteristiche del film. Questo sistema di controllo avanzato contribuisce a mantenere una tensione ottimale su tutto il diametro del rotolo, riducendo la formazione di grinze dovute alla tensione.
Problemi relativi agli ex allievi e alle guide
Il primo è il profilatore che modella il film piatto trasformandolo in un tubo attorno al prodotto. Una geometria errata del profilatore, superfici usurate o dimensioni non corrette possono causare la formazione di grinze nel film. Il profilatore deve adattarsi perfettamente alle dimensioni del prodotto: un gioco eccessivo fa sì che il film si deformi, mentre uno troppo ridotto provoca inceppamenti e attrito eccessivo.
L'usura degli stampi si sviluppa progressivamente, spesso iniziando con punti levigati che aumentano l'attrito a livello locale e determinano un comportamento asimmetrico del film. Un'ispezione regolare delle superfici degli stampi e la loro sostituzione quando l'usura diventa evidente previene i problemi di formazione di grinze.
Le guide e i rulli devono essere posizionati correttamente e non presentare danni. Le guide disallineate possono generare forze laterali che spingono la pellicola da un lato, causando la formazione di pieghe asimmetriche. Le superfici di guida usurate aumentano l’attrito e causano un movimento irregolare della pellicola.
Variazioni dello spessore della pellicola e qualità
La produzione di film comporta alcune variazioni di spessore lungo la larghezza del nastro e lungo la lunghezza del rotolo. Variazioni eccessive possono causare problemi quando le aree più sottili si deformano sotto tensione mentre quelle più spesse si allungano. Questo comportamento differenziale crea grinze concentrate in punti specifici.
Nel valutare le cause delle grinze sul film, esaminare la distribuzione delle grinze. Le grinze che compaiono sistematicamente nella stessa posizione su più confezioni indicano probabilmente problemi legati al funzionamento della macchina. Le grinze che compaiono in modo casuale o variano a seconda della posizione sul rotolo possono indicare problemi di qualità del film.
Verificate sempre la qualità del film prima di attribuire eventuali problemi alle impostazioni della macchina. Richiedete al vostro fornitore di film i dati relativi alle variazioni di spessore e confrontate i film di lotti diversi quando cercate di risolvere problemi persistenti.
Rughe dovute alla temperatura
La temperatura del film influisce sulle sue proprietà meccaniche e sulla sua stabilità dimensionale. Una temperatura insufficiente del film può causare fragilità e fessurazioni, mentre una temperatura eccessiva provoca rammollimento e una riduzione della resistenza. Entrambe le condizioni possono contribuire alla formazione di grinze.
Nell'area di saldatura, un riscaldamento non uniforme provoca un'espansione termica differenziale lungo la larghezza del film. Un lato del film potrebbe espandersi più dell'altro, generando una sollecitazione asimmetrica che causa la formazione di grinze o la deformazione della saldatura.
Le moderne confezionatrici a flusso con controllo preciso della temperatura, come quelle dotate di sistemi di regolazione della temperatura Siemens, riducono al minimo gli effetti delle variazioni termiche. Tuttavia, l’accumulo di contaminanti sulle superfici di saldatura può creare punti caldi locali che influenzano il comportamento del film.
Dimensioni e fattori di forma del prodotto
I prodotti che non corrispondono alle dimensioni dello stampo contribuiscono in modo significativo alla formazione di grinze. I prodotti più piccoli dello stampo generano un eccesso di pellicola che deve essere raccolto e gestito. I prodotti più grandi dello stampo possono causare incastri e una tensione eccessiva della pellicola.
Correlati: Problemi comuni relativi ai wrapper di flusso e relative soluzioni:
I prodotti con forme irregolari, sporgenze o rapporti altezza-larghezza significativi rappresentano una sfida anche per le attrezzature configurate correttamente. Il film deve adattarsi ai cambiamenti di forma mentre avvolge queste sporgenze, e qualsiasi disallineamento può causare la formazione di grinze.
Quando si cambia prodotto, verificare sempre che le dimensioni della formatrice e le impostazioni della macchina siano adeguate alle nuove dimensioni. Path Pack offre assistenza per il cambio di prodotto e modelli di formatrici ottimizzati per le configurazioni di prodotto più comuni.
Correlati: Risoluzione dei problemi relativi alla termosaldatura: resistenza della saldatura
Come diagnosticare i problemi delle macchine
Analisi visiva
Iniziare la ricerca dei guasti osservando attentamente la configurazione delle grinze. Documentare la posizione, l’orientamento e la frequenza delle grinze, nonché eventuali correlazioni con il ciclo della macchina o la posizione del prodotto. Queste informazioni aiutano a restringere il campo delle possibili cause.
Le pieghe perpendicolari alla direzione del film indicano in genere problemi di tensione o di adattamento del formatore. Le pieghe parallele possono indicare uno spostamento laterale del film o una sigillatura asimmetrica. La concentrazione di pieghe in punti specifici del prodotto suggerisce cause legate al prodotto stesso.
Fotografare esempi di grinze a scopo di documentazione e confronto mentre si effettuano le regolazioni. Includere immagini di confezioni provenienti da diverse fasi del ciclo produttivo e da diversi rotoli qualora si sospettino problemi legati alla pellicola.
Ispezione meccanica
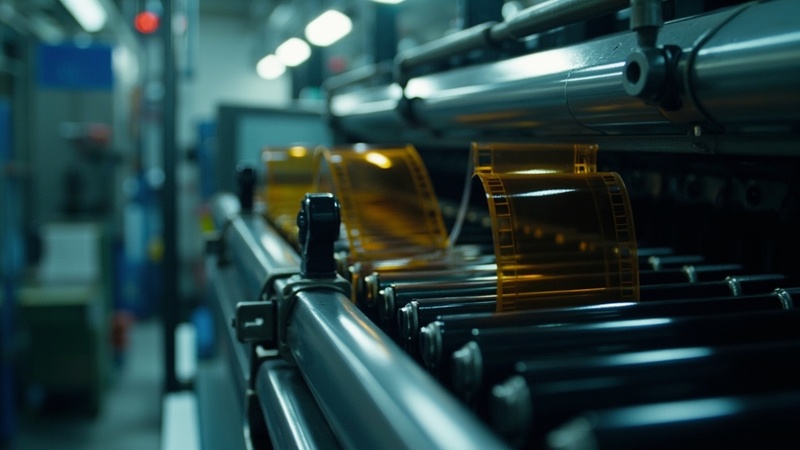
A macchina ferma, far avanzare manualmente il film lungo il percorso di avvolgimento osservandone il comportamento. Il film dovrebbe scorrere senza intoppi, senza impigliarsi, senza formare grinze né mostrare segni di instabilità. Qualsiasi esitazione o movimento irregolare indica la presenza di problemi meccanici che richiedono un intervento.
Ispezionare sistematicamente i componenti del percorso del film: sistema di svolgimento, guide del nastro, ingresso del formatore, interno del formatore, piastre di piegatura del film e ingresso della stazione di sigillatura. Verificare la presenza di detriti, danni, segni di usura e evidenti disallineamenti.
Verificare che tutti i rulli ruotino liberamente senza inceppamenti né rumori anomali. Controllare il corretto funzionamento e la calibrazione dei sistemi di misurazione della tensione. Le confezionatrici a flusso Path Pack includono funzioni diagnostiche integrate per la verifica del sistema meccanico.
Misurazione della tensione
Utilizzare strumenti di misurazione della tensione per verificare i valori effettivi di tensione del film durante l'intero processo di avvolgimento. Confrontare i valori di tensione misurati con gli intervalli raccomandati per il tipo e lo spessore specifici del film utilizzato.
Le variazioni di tensione durante il ciclo di avvolgimento indicano spesso problemi relativi al freno di svolgimento, al sistema di tensionamento del nastro o alla geometria del percorso del film. Documentare le misurazioni della tensione a diverse velocità di produzione per individuare eventuali problemi legati alla velocità.
I moderni sistemi di controllo della tensione, come quelli presenti nelle macchine Path Pack, registrano continuamente i dati relativi alla tensione, consentendo un’analisi delle tendenze che mette in luce i cambiamenti graduali prima che questi causino problemi di qualità.
Prevenzione e correzione
Macchine come la Confezionatrice a flusso JC250 e il formato più ampio Confezionatrice a flusso JC420 mettere in luce la tensione e gli adeguamenti precedenti descritti sopra.
Ottimizzazione delle impostazioni della tensione del film
Iniziare la regolazione della tensione impostando la tensione di svolgimento al limite inferiore dell'intervallo raccomandato per il film in uso. Avviare la macchina e osservare il comportamento del film. Se le grinze persistono, la tensione potrebbe essere troppo bassa: aumentarla gradualmente fino a ottenere una movimentazione regolare del film.
In caso di problemi ricorrenti, si consiglia di installare un braccio di bilanciamento o un sistema di controllo della tensione della rete per garantire un avanzamento più uniforme del film. Questi sistemi attenuano le fluttuazioni di tensione e assicurano un avanzamento più stabile del film verso il formatore.
Quando si cambia tipo o spessore di pellicola, verificare sempre che le impostazioni di tensione siano adeguate al nuovo materiale. I requisiti di tensione della pellicola non sono universali: ogni combinazione può richiedere impostazioni diverse per ottenere risultati ottimali.
Precedenti adeguamenti e sostituzioni
Per ottenere un avvolgimento senza pieghe è fondamentale che lo stampo sia adattato correttamente. Lo stampo deve garantire uno spazio minimo attorno al prodotto, consentendo al contempo il libero movimento del film. Le raccomandazioni standard relative allo spazio variano da 2 mm a 5 mm per lato, a seconda delle caratteristiche del prodotto.
Controllare le superfici dei formatori per verificare la presenza di usura, danni e accumuli. Levigare eventuali irregolarità che potrebbero aumentare l’attrito o impigliare i bordi del film. Sostituire i formatori che presentano usura o danni significativi.
Quando si installa un nuovo profilato, verificare che sia correttamente centrato e allineato con il percorso della pellicola. Qualsiasi disallineamento provoca un movimento asimmetrico della pellicola che causa la formazione di grinze.
Ottimizzazione del percorso del film
Controllare l'intero percorso della pellicola per verificare il corretto allineamento e lo stato dei componenti. Tutti i rulli di guida devono essere perpendicolari alla direzione della pellicola e paralleli tra loro. I componenti disallineati generano forze laterali che destabilizzano il movimento della pellicola.
Aggiungere rulli di guida o regolarne la posizione per garantire un migliore sostegno della pellicola, in particolare nei punti in cui il percorso della pellicola cambia direzione. I rulli di sostegno devono essere sufficientemente ravvicinati da impedire che la pellicola si afflosci o si deformi.
Per le applicazioni critiche, si consiglia di passare a sistemi di guida web in grado di mantenere automaticamente la posizione del film e di ridurre gli spostamenti laterali. Questi sistemi utilizzano sensori per rilevare la posizione del bordo del film e apportare correzioni automatiche.
Considerazioni ambientali
La temperatura e l'umidità influenzano le proprietà del film e il comportamento durante l'avvolgimento. Condizioni estreme possono causare problemi di raggrinzimento imprevisti anche con attrezzature configurate correttamente.
Mantenere, per quanto possibile, condizioni ambientali costanti nell’area di confezionamento. Qualora non fosse possibile controllare le condizioni ambientali, documentare le condizioni in cui si verificano i problemi per facilitare l’identificazione dei fattori ambientali.
La pellicola che ha assorbito umidità può presentare caratteristiche di manipolazione diverse rispetto alla pellicola asciutta. Conservare la pellicola in condizioni controllate e lasciare che il materiale raggiunga l’equilibrio prima dell’uso quando si passa da un ambiente all’altro con condizioni significativamente diverse.
Migliori pratiche di manutenzione
Ispezioni quotidiane
Gli operatori devono includere l'ispezione del percorso del film nelle procedure quotidiane di avviamento. Verificare il posizionamento del film lungo il formatore, controllare lo stato dei rulli di guida e assicurarsi che le impostazioni di tensione siano adeguate al tipo di film in uso.
Osservare il comportamento della pellicola durante i primi minuti di produzione, quando la pellicola e l’attrezzatura si stanno riscaldando fino a raggiungere le condizioni operative. I problemi che si manifestano durante il riscaldamento spesso indicano effetti termici o transizioni del materiale.
Documentare tutte le osservazioni e risolvere i problemi prima che si trasformino in problemi di qualità o ritardi nella produzione.
Manutenzione settimanale
La manutenzione settimanale dovrebbe comprendere una pulizia accurata dei componenti del percorso della pellicola, il controllo di eventuali segni di usura e danni, nonché la verifica dell’allineamento e della regolazione. Prestare particolare attenzione alle condizioni dei rulli di formatura e alle superfici di guida della pellicola.
Pulire gli interni delle forme per rimuovere i detriti accumulati e i residui di prodotto. Ispezionare i bordi delle forme per individuare eventuali danni che potrebbero intrappolare la pellicola e causare strappi o grinze.
Verificare il corretto funzionamento e la precisione dei sistemi di misurazione della tensione. Verificare che i valori di tensione visualizzati corrispondano al comportamento effettivo del film.
Manutenzione periodica
La manutenzione mensile o trimestrale dovrebbe comprendere un’ispezione completa e la manutenzione di tutti i componenti coinvolti nella gestione delle pellicole. Sostituire le parti usurate prima che si guastino e aggiornare i parametri della macchina secondo necessità, sulla base dell’esperienza maturata.
Calibrare i sistemi di misurazione e controllo della tensione rispetto a valori di riferimento noti. Verificare che il software del sistema di controllo sia aggiornato e configurato correttamente per le vostre applicazioni.
Path Pack raccomanda di programmare interventi di manutenzione da parte di tecnici qualificati per garantire una valutazione completa e l'ottimizzazione dell'impianto.
FAQ: Domande frequenti
Domanda 1: Perché le rughe compaiono solo su un lato della confezione?
Le grinze asimmetriche indicano in genere problemi relativi alla posizione laterale della pellicola o a un'interferenza meccanica su un solo lato. Verificare il centraggio della pellicola lungo il formatore: le grinze compaiono solitamente sul lato in cui la pellicola si accumula. Controllare inoltre l'allineamento delle ganasce di saldatura e la distribuzione della pressione per garantire un contatto uniforme. Anche guide disallineate o superfici del formatore usurate su un solo lato possono causare la formazione di grinze su un solo lato.
Domanda 2: Le variazioni dello spessore del film possono davvero causare problemi di formazione di grinze?
Sì, una variazione significativa dello spessore può sicuramente causare la formazione di grinze. Quando le zone più sottili sono sottoposte alla stessa tensione delle zone più spesse, cedono sotto carichi di compressione che invece le zone più spesse riescono a sopportare. Richiedete i dati relativi alla variazione dello spessore al vostro fornitore di film e valutate la possibilità di passare a film con un controllo più rigoroso dello spessore per le applicazioni critiche. Alcuni problemi di formazione di grinze sono semplicemente impossibili da risolvere senza intervenire sulla qualità del film.
Domanda 3: Come si fa a evitare che il tessuto si sgualcisca quando si passa da una taglia all’altra?
I cambi di prodotto richiedono la verifica delle dimensioni precedenti, delle impostazioni di tensione e dei parametri di sigillatura per ciascun prodotto. Documentare le impostazioni ottimali per ogni configurazione di prodotto per consentire cambi rapidi e precisi. Le confezionatrici a flusso Path Pack includono funzioni di memoria del prodotto che memorizzano i parametri di configurazione per un rapido richiamo durante i cambi di prodotto.
Domanda 4: È accettabile che le confezioni confezionate con il metodo “flow-wrap” presentino qualche piega?
Gli standard di confezionamento e le specifiche del cliente definiscono i limiti di qualità accettabili. Alcune lievi grinze possono essere accettabili a seconda del tipo di prodotto, dei requisiti di confezionamento e dell'applicazione finale. Tuttavia, le grinze che compromettono la qualità della sigillatura, l'integrità della confezione o la protezione del prodotto non sono mai accettabili. Verificate sempre che la vostra confezione soddisfi tutti i requisiti funzionali, indipendentemente dall'aspetto.
D5: Quando dovremmo valutare la possibilità di aggiornare il nostro sistema di movimentazione delle pellicole?
Valutate la possibilità di effettuare aggiornamenti quando si verificano problemi persistenti di formazione di grinze nonostante una corretta manutenzione e configurazione, quando è necessario gestire tipi di film o spessori più complessi, oppure quando le vostre attuali attrezzature non riescono a raggiungere le velocità di produzione richieste. Sistemi avanzati di controllo della tensione, dispositivi di guida del nastro e moderne confezionatrici flow-wrap con una geometria ottimizzata per la gestione del film possono migliorare significativamente le prestazioni in applicazioni impegnative.
Combatti le rughe alla radice: scegli la giusta larghezza della pellicola
Nella maggior parte dei casi, la risoluzione dei problemi legati alle grinze inizia con un passo di ritardo. Il calcolatore gratuito converte le dimensioni del prodotto o il peso di riempimento nella larghezza esatta del film e nella lunghezza del sacchetto che la vostra confezionatrice a flusso dovrebbe utilizzare, consentendovi così di verificare la configurazione sulla base di dati teorici, anziché di supposizioni.
- ✓ Larghezza del film in base alle dimensioni del prodotto (Modalità A)
- ✓ Oppure in base al peso di riempimento + densità apparente (Modalità B)
- ✓ Verifica della lunghezza del sacchetto e della compatibilità con la macchina
- ✓ Gratuito, senza registrazione
Conclusione
La formazione di grinze nel film durante le operazioni di confezionamento con confezionatrici a flusso continuo deriva da complesse interazioni tra le proprietà del film, la configurazione della macchina e i parametri di processo. Una risoluzione efficace dei problemi richiede un’analisi sistematica di tutte le potenziali cause e un’ottimizzazione graduale delle impostazioni.
La strategia di prevenzione più importante consiste nella manutenzione regolare e nell'attenzione meticolosa alle condizioni del percorso del film. La maggior parte dei problemi di raggrinzimento si sviluppa gradualmente a causa dell'usura dei componenti o delle variazioni delle impostazioni. L'individuazione tempestiva, ottenuta tramite ispezioni regolari, impedisce che tali problemi si aggravino fino a diventare gravi problemi di qualità.
Quando i problemi ricorrenti non possono essere risolti tramite regolazioni e interventi di manutenzione, è opportuno valutare se un aggiornamento delle attrezzature possa garantire i miglioramenti prestazionali necessari. Le moderne confezionatrici a flusso continuo, dotate di sistemi di controllo avanzati, componenti di movimentazione del film progettati con precisione e modelli di formatori ottimizzati, offrono vantaggi significativi nelle applicazioni più impegnative.
Imballaggi senza pieghe con Path Pack
Se avete problemi ricorrenti di raggrinzimento del film o desiderate attrezzature ottimizzate per un confezionamento di alta qualità, Path Pack offre soluzioni avanzate di confezionamento a flusso progettate per garantire prestazioni eccellenti nella gestione del film.
Path Pack produce confezionatrici orizzontali a Hangzhou, in Cina. Ogni macchina viene testata con il prodotto e il film del cliente prima della spedizione. Se state valutando l’acquisto di una confezionatrice a flusso continuo o avete bisogno di assistenza per una linea già in produzione, contattate il nostro team di ingegneri: vi risponderemo entro un giorno lavorativo.
Contatta oggi stesso il nostro team tecnico per discutere delle vostre difficoltà nella gestione delle pellicole e scoprire come l’esperienza di Path Pack possa migliorare la qualità dei vostri imballaggi.
A cura del team tecnico di Path Pack
🛠️ Guida pratica: Per istruzioni dettagliate relative al proprio dispositivo, consultare Rughe sul film nel Centro assistenza Path Pack.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic