Confezionatrici a flusso continuo — La guida B2B completa
Oltre 25 articoli su selezione, funzionamento, manutenzione e risoluzione dei problemi per i tecnici del settore del confezionamento.
Punti chiave
Risposta breve: La manutenzione dell'impianto elettrico è di tipo preventivo: ispezioni programmate di collegamenti, quadri elettrici, cavi e messa a terra, con procedure di sicurezza per ogni intervento.
- Sensibilizzazione all'architettura — i circuiti di alimentazione, di comando e di sicurezza richiedono ciascuno controlli diversi
- I problemi più comuni sono di natura progressiva — i terminali allentati e l’usura dei cavi si manifestano nel corso dei mesi
- Ispezioni programmate — I controlli termici e di coppia consentono di individuare tempestivamente i punti caldi
- La sicurezza è una questione di procedure — personale qualificato, DPI e procedura di blocco per i lavori elettrici
Introduzione
Punti chiave
- I guasti all'impianto elettrico sono una delle principali cause dei tempi di fermo delle macchine confezionatrici: ispezioni regolari e manutenzione preventiva riducono drasticamente questo rischio
- Prima di eseguire qualsiasi intervento di manutenzione elettrica, attenersi sempre alle procedure di lockout/tagout (LOTO); verificare lo stato di assenza di energia con un multimetro calibrato
- Verificare trimestralmente tutti i collegamenti dei terminali, la continuità della messa a terra e l'isolamento dei cavi; i terminali allentati sono la causa principale dei guasti elettrici intermittenti
- Mantenere sempre a disposizione una serie completa di schemi elettrici (standard IEC), un backup dei programmi PLC e un inventario dei fusibili e degli interruttori di ricambio
- Tutti gli interventi sui circuiti trifase e sui quadri di comando devono essere eseguiti da elettricisti qualificati; i controlli elettrici a livello di operatore si limitano all’ispezione visiva e alla verifica di base della tensione
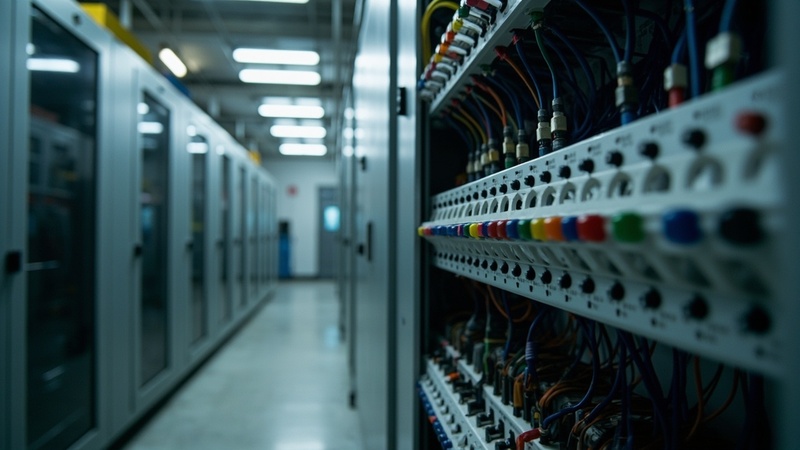
L'impianto elettrico è il sistema nervoso di un sistema orizzontale macchina confezionatrice a flusso continuo — Ogni segnale dei sensori, ogni comando dei motori e ogni interblocco di sicurezza dipendono dall’affidabilità del cablaggio e dei collegamenti. Tuttavia, la manutenzione degli impianti elettrici viene spesso trascurata fino a quando un guasto non blocca la produzione. In base alla nostra esperienza maturata nell’assistenza su centinaia di impianti di confezionamento in tutto il mondo, i problemi relativi al cablaggio elettrico — collegamenti allentati, cavi danneggiati, corrosione e guasti alla messa a terra — sono responsabili di circa il 20% di tutti i tempi di fermo non programmati.
Ciò che rende i problemi elettrici particolarmente fastidiosi è la loro imprevedibilità. Un terminale allentato che ha funzionato correttamente per mesi può improvvisamente causare un guasto intermittente che sembra impossibile da riprodurre. Un cavo danneggiato nascosto all’interno di una catena portacavi potrebbe guastarsi solo quando la macchina raggiunge una posizione specifica. Questi guasti intermittenti, dipendenti dalla posizione, sono tra i problemi più frustranti che un team di manutenzione possa affrontare.
Questo articolo fornisce un quadro di riferimento pratico per la manutenzione degli impianti elettrici nelle confezionatrici a flusso orizzontale, trattando le procedure di ispezione, i problemi più comuni relativi al cablaggio, le questioni relative alla qualità dell'energia elettrica e un programma di manutenzione preventiva che consente di individuare i problemi prima che causino tempi di fermo.
Punto chiave: La maggior parte dei guasti elettrici nelle confezionatrici a flusso continuo è prevenibile. Un programma di manutenzione strutturato che comprenda ispezioni visive, il serraggio dei collegamenti, prove di isolamento e il monitoraggio della qualità dell'alimentazione elettrica può prevenire la maggior parte dei tempi di fermo legati a problemi elettrici.
Qual è l'architettura del sistema elettrico e perché è importante?
L'architettura qui descritta è rappresentativa di macchine quali il Confezionatrice a flusso JC250.
Panoramica sulla distribuzione dell'energia elettrica
Una tipica confezionatrice a flusso orizzontale è dotata di un sistema di distribuzione dell'energia a più livelli:
| Livello | Tensione | Funzione | Componenti chiave |
|---|---|---|---|
| Alimentazione principale | 380 V CA / 415 V CA / 480 V CA (trifase) | Alimentazione primaria | Interruttore generale, interruttore automatico, monitor di alimentazione |
| Potenza del motore | 380 V CA (trifase) | Aziona i motori principali e i servoazionamenti | Interruttori di protezione dei motori, contattori, convertitori di frequenza |
| Alimentazione di controllo | 24 V CC / 24 V CA | PLC, sensori, elettrovalvole, HMI | Trasformatore di controllo, alimentatore (PSU) |
| Sicurezza e alimentazione | 24 V CC | Circuiti di sicurezza, arresti di emergenza, interblocchi | Relè di sicurezza, PLC di sicurezza, percorsi di alimentazione ridondanti |
Categorie di cablaggio
| Categoria | Tipo di cavo | Protezione | Vulnerabilità |
|---|---|---|---|
| Cablaggio elettrico | Rame a più fili, 1,5–6 mm² | Interruttori automatici, fusibili | Surriscaldamento, danni all'isolamento, corrosione |
| Cablaggio di comando | Rame a più fili, 0,5–1,5 mm² | Interruttori automatici in miniatura | Affaticamento indotto dalle vibrazioni, allentamento dei connettori |
| Cablaggio dei sensori | Coppia intrecciata schermata, 0,5 mm² | Nessuna protezione da sovracorrente | Interferenze EMI, problemi di messa a terra della schermatura |
| Cablaggio delle comunicazioni | Ethernet industriale di categoria 5e/6 | Protezione contro le sovratensioni | EMI, danni al cavo, guasti ai connettori |
| Cablaggio di sicurezza | A doppio canale, con codice colore | Terminali certificati per la sicurezza | Collegamenti allentati (i più pericolosi) |
Quali sono i problemi elettrici più comuni e come si possono risolvere?
Problema 1: Collegamenti allentati e punti terminali
I collegamenti allentati rappresentano il guasto elettrico più comune nei macchinari industriali. Le vibrazioni causate dal funzionamento continuo allentano gradualmente le viti dei terminali, aumentando la resistenza di contatto, generando calore e causando infine il guasto completo del circuito.
Sintomi:
– Guasti intermittenti che si verificano in modo casuale, senza uno schema preciso
– Morsetti scoloriti o fusi
– Odore di bruciato in prossimità delle scatole di derivazione o dell'armadio di comando
– Cadute di tensione misurate su carichi che non corrispondono alla tensione di alimentazione
– Apparecchiature che funzionano dopo averle spente e riaccese, ma che in seguito smettono nuovamente di funzionare
Procedura diagnostica:
- Termografia a infrarossi — Eseguire una scansione di tutte le morsettiere, i contattori e i punti di collegamento con una termocamera durante il normale funzionamento. I punti caldi indicano collegamenti ad alta resistenza.
- Prove di caduta di tensione — Misurare la tensione all'alimentazione e sul carico. Una caduta di tensione superiore a 3% tra l'alimentazione e il carico indica una resistenza eccessiva nel cablaggio o nei collegamenti.
- Ispezione visiva — Verificare la presenza di scolorimenti (macchie marroni o nere indicano un surriscaldamento), deformazioni delle morsettiere in plastica e cavi allentati ai terminali a vite.
- Prova di trazione — Tirare delicatamente ciascun cavo in corrispondenza del terminale. Qualsiasi movimento indica che il collegamento è allentato.
Soluzione:
– Serrare tutte le viti dei terminali secondo le specifiche di coppia raccomandate dal produttore
– Sostituire eventuali terminali che presentino segni di danni causati dal calore
– In caso di connessioni che si interrompono frequentemente, si consiglia di utilizzare morsetti a molla anziché morsetti a vite: garantiscono una pressione di contatto costante e sono resistenti alle vibrazioni
Prevenzione:
– Includere il serraggio dei terminali nel programma di manutenzione trimestrale
– Utilizzare un cacciavite dinamometrico calibrato, regolato secondo le specifiche del produttore del terminale
– Se i livelli di vibrazione sono elevati, installare supporti antivibranti sul quadro elettrico
– Dopo qualsiasi intervento di manutenzione che comporti lo scollegamento dei terminali, serrare nuovamente tutti i terminali interessati dopo 48 ore di funzionamento
Problema 2: Cavi danneggiati nei sistemi di movimento
I cavi sottoposti a flessioni continue — in particolare nelle catene portacavi (catene di trascinamento) che trasportano i cavi di alimentazione e di segnale verso le sezioni mobili delle macchine — sono particolarmente soggetti a rotture da fatica.
Sintomi:
– Guasti che si verificano solo quando la macchina si trova in una posizione specifica (guasti dipendenti dalla posizione)
– Danni visibili al cavo: guaina esterna screpolata, conduttori esposti, trefoli rotti
– Guasti intermittenti dei sensori o dei motori sugli assi mobili
– Diversi guasti apparentemente non correlati tra loro che si verificano contemporaneamente
Modalità di guasto più comuni:
| Modalità di guasto | Causa | Rilevamento |
|---|---|---|
| Fessurazione della guaina esterna | Raggio di curvatura eccessivo, esposizione ai raggi UV, esposizione a sostanze chimiche | Ispezione visiva |
| Pausa per affaticamento del macchinista | Troppi cicli di flessione, raggio di curvatura troppo stretto | Prove di continuità (prova di oscillazione) |
| Danni allo scudo | Posa errata del cavo, che sfrega contro la catena | Guasti intermittenti legati all'EMI |
| Guasto del connettore | Vibrazioni, infiltrazioni di umidità | Ispezione visiva, prova di continuità |
Soluzione:
– Sostituire i cavi danneggiati: la riparazione dei cavi in applicazioni che richiedono un’elevata flessibilità rappresenta, nel migliore dei casi, una soluzione temporanea
– Assicurarsi che i cavi siano adatti alla flessione continua (cercare cavi contrassegnati come “adatti alle catene portacavi” o “per catene portacavi”)
– Verificare che i raggi di curvatura all’interno della catena portacavi siano pari o superiori ai requisiti minimi indicati dal produttore dei cavi
– Separare i cavi di alimentazione da quelli di segnale all’interno della catena: i cavi di alimentazione generano interferenze elettromagnetiche (EMI) che influenzano i cavi di segnale
– Lasciare un margine adeguato (5–10% di lunghezza in più) per evitare che i cavi siano in tensione alle estremità della catena
Prevenzione:
– Ispezionare mensilmente le catene portacavi durante il primo anno di funzionamento
– Dopo il primo anno, sostituire i cavi secondo una cadenza prestabilita (in genere ogni 2–3 anni per applicazioni che richiedono un’elevata flessibilità)
– Quando si sostituiscono i cavi, annotare la data di installazione su un’etichetta apposita per poterli tracciare
Correlati: Lista di controllo per la manutenzione quotidiana delle confezionatrici a flusso:
Problema 3: Guasti alla messa a terra e al collegamento equipotenziale
Un corretto collegamento a terra è fondamentale sia per la sicurezza che per un funzionamento affidabile. Eventuali difetti nel collegamento a terra causano un comportamento imprevedibile della macchina, aumentano la sensibilità alle interferenze elettromagnetiche (EMI) e comportano gravi rischi per la sicurezza.
Correlati: Procedure di pulizia e igienizzazione per il confezionamento
Sintomi:
– Rumore inspiegabile del sensore o letture irregolari
– Errori di comunicazione tra il PLC e i dispositivi remoti
– L’operatore subisce scosse elettriche dal telaio della macchina
– I sistemi di sicurezza funzionano in modo irregolare
– Tensione di contatto elevata sugli involucri delle macchine
Correlati: Punti di lubrificazione e programmi di manutenzione: come mantenere il vostro
Procedura diagnostica:
- Misurare la resistenza di terra — Utilizzando un tester di resistenza di terra, verificare che la resistenza del collegamento di terra della macchina sia inferiore a 1 Ω (fare riferimento alle norme elettriche locali per i requisiti specifici)
- Controllare i collegamenti di incollaggio — Verificare che tutte le parti metalliche della macchina siano collegate alla barra di terra tramite connessioni a bassa resistenza
- Test per i circuiti di terra — Misurare la tensione tra la messa a terra della macchina e quella dell'edificio. Una differenza di tensione significativa indica la presenza di un circuito di terra o la mancanza di un collegamento a terra
- Verificare la messa a terra dello schermo — Le schermature dei cavi di segnale devono essere collegate a terra solo a un'estremità (in genere presso l'armadio del PLC) per evitare la formazione di anelli di terra. Verificare questa configurazione
Soluzione:
– Riparare o sostituire eventuali conduttori di terra danneggiati
– Pulire tutti i punti di collegamento a terra: la corrosione aumenta la resistenza
– Installare barre collettrici di terra adeguate nel quadro di comando con topologia di messa a terra a stella
– Per i cavi di segnale sensibili, utilizzare cavi schermati con la schermatura collegata a terra esclusivamente nell'armadio del PLC
Problema 4: Problemi relativi alla qualità dell'energia elettrica
L'alimentazione elettrica della vostra confezionatrice a flusso influisce direttamente sull'affidabilità della macchina. Una scarsa qualità dell'alimentazione provoca guasti prematuri dei componenti, comportamenti irregolari e malfunzionamenti inspiegabili.
Problemi comuni relativi alla qualità dell'energia elettrica:
| Problema | Effetto sulla confezionatrice a flusso continuo | Sintomi |
|---|---|---|
| Cali di tensione | Reset del PLC, guasti all'azionamento, blocco del motore | Guasti alle macchine durante interruzioni di corrente a livello dell'intero impianto |
| Picchi di tensione | Sollecitazioni sull'isolamento dei componenti, guasti prematuri | Guasti alla trasmissione e al motore |
| Armoniche | Surriscaldamento nei trasformatori e nei motori, interventi intempestivi | I trasformatori si surriscaldano, l'interruttore scatta |
| Squilibrio di tensione | Surriscaldamento del motore, coppia ridotta, vibrazioni | Il motore si surriscalda più del previsto |
| Transitori/picchi di tensione | Guasto improvviso di un componente, danneggiamento della memoria del PLC | Numerosi guasti inspiegabili ai componenti |
Fasi diagnostiche:
- Installare un analizzatore della qualità dell'energia sul sezionatore principale della macchina per un periodo minimo di monitoraggio di una settimana. In questo modo è possibile rilevare cali e picchi di tensione, armoniche e transitori che potrebbero non essere evidenti durante un’ispezione sommaria.
- Verificare la presenza di uno squilibrio di tensione — Misurare la tensione tra tutte e tre le fasi. Un squilibrio superiore a 2% richiede un’analisi approfondita.
- Verificare la potenza del trasformatore di alimentazione — Assicurarsi che il trasformatore che alimenta la linea di confezionamento abbia una potenza sufficiente per tutti i carichi collegati.
Soluzioni:
| Problema | Soluzione |
|---|---|
| Cali di tensione | Installare un gruppo di continuità (UPS) o uno stabilizzatore di tensione per il sistema di controllo; verificare l'adeguatezza dell'alimentazione |
| Armoniche | Installare filtri armonici; verificare le impostazioni della frequenza portante dei convertitori di frequenza (VFD) |
| Squilibrio di tensione | Verificare la presenza di carichi monofase su una rete trifase; contattare il gestore della rete elettrica |
| Transitori/picchi di tensione | Installare dispositivi di protezione contro le sovratensioni (SPD) sull'interruttore generale e sui circuiti sensibili |
Problema 5: Guasti all'alimentazione di controllo
L'alimentatore di controllo a 24 V CC alimenta il PLC, tutti i sensori, le elettrovalvole e l'HMI. In caso di guasto, l'intera macchina si arresta.
Sintomi:
– Arresto completo della macchina senza alcun codice di errore specifico
– L'interfaccia uomo-macchina (HMI) si spegne
– Il PLC non presenta alcuna indicazione di alimentazione
– Alcuni dispositivi a 24 V funzionano, mentre altri no (il che fa pensare a un fusibile bruciato o a un interruttore scattato nella rete di distribuzione a 24 V)
Procedura diagnostica:
- Controllare l'uscita dell'alimentatore a 24 V — Misurare la tensione CC ai terminali dell'alimentatore. Dovrebbe essere pari a 24 V CC ±5% (22,8–25,2 V CC). Se il valore è significativamente inferiore a 24 V, l'alimentatore potrebbe essere guasto o sovraccarico.
- Misurare la corrente di carico — Utilizzare una pinza amperometrica per corrente continua per misurare la corrente assorbita complessivamente da tutti i carichi a 24 V. Confrontare il valore ottenuto con la potenza nominale dell'alimentatore. Il funzionamento con una corrente superiore all'80% della corrente nominale riduce la durata dell'alimentatore.
- Verificare la presenza di cortocircuiti — Se l'interruttore da 24 V è scattato, scollegare tutti i carichi e ricollegarli un circuito alla volta. Il circuito che provoca lo scatto dell'interruttore è quello in cui si è verificato il cortocircuito.
- Controllare l'alimentatore stesso — Controlla se ci sono condensatori rigonfi, componenti scoloriti o odore di bruciato: questi sono segni di un guasto interno.
Prevenzione:
– Dimensionare l'alimentatore a 24 V in base a 125–150% della corrente di carico di picco calcolata
– Installare alimentatori ridondanti per le applicazioni critiche (produzione farmaceutica)
– Includere la tensione di uscita a 24 V nella lista di controllo quotidiana per l'avvio
– Tieni un alimentatore da 24 V di ricambio nel tuo magazzino ricambi
Come gestite il programma di manutenzione preventiva degli impianti elettrici?
Controlli quotidiani (a livello di operatore)
| Verifica | Metodo | Azioni da intraprendere in caso di anomalie |
|---|---|---|
| Tensione di controllo | Controllare l'indicatore dei 24 V sull'HMI o sull'alimentatore | Avvisare il servizio di manutenzione se il valore è inferiore a 23 V o superiore a 25 V |
| Odori insoliti | Odore in prossimità del quadro elettrico durante il funzionamento | Verificare immediatamente: potrebbe indicare un surriscaldamento |
| Suoni insoliti | Presta attenzione a eventuali ronzii, scintille o brusii | Avvisare il personale di manutenzione; disinserire l'alimentazione in caso di rilevamento di archi elettrici |
| Controllo visivo | Controlla se ci sono spie di avvertimento o interruttori scattati | Azzerare gli interruttori una volta; se il problema si ripete, individuarne la causa |
Controlli settimanali (livello tecnico di manutenzione)
| Verifica | Metodo | Azioni da intraprendere in caso di anomalie |
|---|---|---|
| Temperatura dell'armadio di comando | Verificare nell'intervallo compreso tra 0 e 40 °C | Controllare la ventilazione; pulire i filtri; verificare il funzionamento del sistema di raffreddamento |
| Funzione di arresto di emergenza | Verificare singolarmente ciascun arresto di emergenza | In caso di guasto di un qualsiasi arresto di emergenza, bloccare la macchina fino alla riparazione |
| Indicatore di guasto a terra | Controllare le spie luminose dell'interruttore differenziale (GFCI/RCD) | In caso di intervento, verificare la presenza di un guasto a terra prima di ripristinare il sistema |
| Immagine della catena portacavi | Controllare che i cavi non presentino danni visibili | Sostituire i cavi danneggiati prima del prossimo ciclo di produzione |
Controlli mensili
| Verifica | Metodo |
|---|---|
| Ispezione della morsettiera | Controllare a campione i terminali 20% per verificare che non presentino perdite o scolorimenti |
| Verifica dell'uscita dell'alimentatore | Misurare e registrare l'uscita a 24 V CC sotto carico |
| Stato della protezione contro le sovratensioni | Controllare le spie di segnalazione SPD; sostituirle se la norma VDE 0100 / IEC 60364 ne segnala il malfunzionamento |
Controlli trimestrali
| Verifica | Metodo |
|---|---|
| Verifica completa delle morsettiere | Serrare tutte le viti dei terminali alla coppia specificata |
| Prova di resistenza di isolamento | Prova Megger sui cavi di alimentazione dei motori (>1 MΩ a 500 V CC) |
| Panoramica sulla qualità dell'energia | Registrare la tensione e la corrente su tutte e tre le fasi sotto carico |
| Ispezione delle catene portacavi | Rimuovere le coperture delle catene dei cavi; controllare che tutti i cavi non presentino danni |
| Verifica della messa a terra | Misurare la resistenza di terra nel punto di messa a terra principale |
Controlli annuali
| Verifica | Metodo |
|---|---|
| Rilevamento termografico completo | Ispezione a infrarossi di tutti i quadri elettrici, i collegamenti e le apparecchiature |
| Revisione del coordinamento delle misure di protezione | Verificare che tutti gli interruttori automatici e i fusibili abbiano il corretto valore nominale |
| Valutazione dell'isolamento dei cavi | Prove complete di resistenza di isolamento su tutti i tipi di cavi |
| Verifica dello schema elettrico | Confrontare il cablaggio installato con lo schema elettrico — individuare eventuali modifiche non autorizzate |
| Monitoraggio della qualità dell'energia | Monitoraggio continuo della durata di una settimana con analizzatore della qualità dell'energia |
| Verifica dell'interruttore automatico | Verificare i valori nominali e il funzionamento degli interruttori; eseguire la prova di sgancio solo se raccomandata dal produttore (al massimo una volta all’anno) |
Quali aspetti relativi alla sicurezza è necessario valutare?
Requisiti relativi al sistema Lockout/Tagout (LOTO)
Prima di intervenire su qualsiasi impianto elettrico, attenersi sempre alle procedure LOTO della propria struttura. Come minimo:
- Identificare tutte le fonti di energia (elettrica, pneumatica, idraulica, energia meccanica accumulata)
- Spegnere la macchina seguendo la normale procedura di arresto
- Aprire l'interruttore generale e applicare il proprio lucchetto e cartellino di sicurezza
- Verificare l'assenza di tensione: utilizzare un tester di tensione adatto al livello di tensione in questione per accertarsi che non sia presente alcuna tensione
- Mettete a terra tutti i condensatori e i dispositivi di accumulo di energia
- Non rimuovere mai il lucchetto di qualcun altro: solo chi lo ha applicato può rimuoverlo
Sensibilizzazione sul rischio di archi elettrici
I quadri elettrici delle macchine confezionatrici possono presentare rischi legati agli archi elettrici. Attenersi ai requisiti della norma NFPA 70E (o equivalente locale):
– Contrassegnare tutti i quadri elettrici con le categorie di rischio da arco elettrico
– Indossare i DPI adeguati quando si aprono quadri sotto tensione
– Utilizzare, ove possibile, strumenti di racking e diagnostica da remoto
– Solo elettricisti qualificati devono eseguire interventi su apparecchiature elettriche sotto tensione
Documentazione
Mantenere aggiornata la documentazione elettrica:
– Schema unifilare — Distribuzione dell'energia elettrica dalla rete principale a ciascun carico
– Schemi elettrici — Informazioni dettagliate sulla connessione per ogni circuito
– Orari dei terminal — Quale cavo va collegato a ciascun terminale?
– Programmi di I/O per PLC — Assegnazione di ogni sensore e attuatore agli indirizzi del PLC
– Disegni di as-built — Riportare eventuali modifiche apportate ai campi dopo l'installazione
Path Pack fornisce, insieme a ogni macchina, una documentazione elettrica completa che comprende diagrammi unifilari, schemi elettrici, assegnazioni I/O del PLC ed elenchi dei morsetti, il tutto sia in formato cartaceo che digitale.
Domande frequenti
Con quale frequenza è necessario stringere nuovamente i collegamenti elettrici?
In caso di nuove installazioni o dopo interventi di manutenzione straordinaria, serrare nuovamente tutti i collegamenti dei terminali dopo il primo mese di funzionamento, quindi ogni tre mesi. I terminali situati in aree soggette a forti vibrazioni (in prossimità di motori, compressori o sezioni di nastri trasportatori vibranti) devono essere controllati mensilmente. Utilizzare un cacciavite dinamometrico calibrato: un serraggio eccessivo dei terminali in rame può schiacciare i fili e creare un nuovo punto di guasto. I terminali a gabbia a molla (come quelli di Phoenix Contact o Wago) riducono significativamente questo onere di manutenzione poiché mantengono una pressione di contatto costante senza necessità di serraggi periodici.
Quali sono le cause dei guasti ai cavi all’interno delle catene portacavi?
I guasti alle catene portacavi (catene di trascinamento) derivano dal superamento del raggio minimo di curvatura del cavo, dall’utilizzo di cavi non omologati per la flessione continua, da una separazione inadeguata dei cavi all’interno della catena o da un disallineamento della catena che causa sollecitazioni aggiuntive. I cavi progettati specificamente per le applicazioni con catene portacavi presentano una resistenza ai cicli di flessione più elevata (in genere 5–10 milioni di cicli) rispetto ai cavi standard (500.000 cicli). Se le vostre catene portacavi subiscono guasti frequenti, verificate che sia installato il tipo di cavo corretto e che i raggi di curvatura siano conformi alle specifiche del produttore.
Come posso risolvere un guasto elettrico intermittente?
I guasti intermittenti sono i problemi elettrici più complessi. Approccio sistematico: (1) Documentare ogni evento — ora, posizione della macchina, condizioni di produzione, codice di errore; (2) Cercare schemi ricorrenti — si verifica sempre nella stessa posizione della macchina? (alla stessa temperatura? alla stessa velocità?); (3) Eseguire un “test di oscillazione”: con la macchina accesa e in funzione, muovere delicatamente cavi, connettori e fasci di cavi per vedere se è possibile provocare il guasto; (4) Utilizzare la termografia: i collegamenti intermittenti ad alta resistenza generano calore anche prima del guasto completo; (5) Se possibile, installare un registratore di dati sul circuito sospetto per rilevare il momento del guasto.
Dovrei installare un gruppo di continuità (UPS) sulla mia confezionatrice a flusso continuo?
Raccomandiamo vivamente l’uso di un gruppo di continuità (UPS) per il sistema di controllo (PLC, HMI e sensori) — non per l’intera macchina. L’UPS protegge da cali di tensione e interruzioni momentanee di corrente che possono causare il reset del PLC, con conseguente perdita di dati di produzione, interruzione dei cicli e potenziale spreco di prodotto. Non è necessario che l’UPS sia di grandi dimensioni: in genere, un UPS online da 500 VA a 1 kVA è sufficiente per il sistema di controllo a 24 V. Path Pack offre l’integrazione dell’UPS come opzione per tutti i modelli di macchina; tale soluzione è particolarmente consigliata per le applicazioni farmaceutiche e di produzione ad alta velocità.
Cosa dovrebbe contenere il mio magazzino di ricambi elettrici?
Sulla base della nostra esperienza a livello globale nel settore dei servizi, è opportuno tenere a magazzino in loco i seguenti ricambi elettrici:
| Componente | Quantità | Priorità |
|---|---|---|
| Alimentazione a 24 V CC | 1 | Critico |
| Fusibili del circuito di controllo (tutte le portate utilizzate) | 5 pezzi ciascuno | Critico |
| Dispositivo di protezione contro le sovratensioni (SPD) | 1 | Critico |
| Contattori (per motori e di comando) | 1 di ogni tipo | Alto |
| Pulsante di arresto di emergenza | 2 | Alto |
| Finecorsa (tutti i tipi in uso) | 2 pezzi ciascuno | Alto |
| Cavi per catene portacavi (assiemi prefabbricati) | 1 set | Medio |
| Modulo I/O per PLC (digitale e analogico) | 1 pezzo | Medio |
| Morsetti (tutti i tipi in uso) | 10 ciascuno | Basso |
Domande frequenti
Gli operatori sono in grado di effettuare interventi di ricerca guasti sull'impianto elettrico?
Gli operatori possono effettuare ispezioni visive e controlli di base sulla presenza di tensione (ad esempio, verificando che gli indicatori LED di alimentazione siano accesi), ma non devono MAI aprire i quadri di comando né toccare conduttori scoperti. Tutti gli interventi elettrici interni devono essere eseguiti da elettricisti qualificati nel rispetto delle procedure di lockout/tagout.
Conclusione
La manutenzione dell’impianto elettrico è fondamentale per garantire un funzionamento affidabile della confezionatrice a flusso continuo. Anche se potrebbe non essere così evidente come la regolazione dei nastri trasportatori o la sostituzione delle barre di saldatura, l’infrastruttura relativa al cablaggio, ai collegamenti, alla messa a terra e alla qualità dell’alimentazione determina se la macchina funziona in modo costante o se è soggetta a fermi macchina imprevedibili e frustranti.
L’approccio più efficace è quello proattivo: definire un programma di manutenzione strutturato con attività giornaliere, settimanali, mensili, trimestrali e annuali. Investite in strumenti diagnostici di base: un buon multimetro, un megger per il controllo dell’isolamento e un termometro a infrarossi o una termocamera. Formate il vostro team di manutenzione affinché sappia riconoscere i segnali di allarme di potenziali problemi elettrici: terminali scoloriti, odori insoliti, guasti intermittenti e anomalie di tensione.
Soprattutto, non scendere mai a compromessi in materia di sicurezza. Gli interventi elettrici in ambienti industriali richiedono personale qualificato, procedure LOTO corrette e DPI adeguati. Un impianto elettrico sottoposto a una corretta manutenzione non solo massimizza i tempi di funzionamento, ma protegge anche le persone che utilizzano e mantengono la macchina.
Path Pack realizza tutte le confezionatrici orizzontali con sistemi elettrici progettati per garantire affidabilità e facilità di manutenzione. Utilizziamo componenti Schneider e Siemens in ogni parte dell’impianto, con documentazione completa, pratiche di cablaggio standardizzate e punti di connessione accessibili per una manutenzione agevole. Ogni macchina viene sottoposta a un protocollo completo di messa in servizio elettrica che include la verifica della qualità dell’alimentazione, i test di isolamento e la convalida della sicurezza funzionale. Grazie alla certificazione CE e all’assistenza tecnica globale, Path Pack offre sistemi elettrici su cui potete contare. Contattate il nostro team di ingegneri per saperne di più.
A cura del team tecnico di Path Pack
🛠️ Guida pratica: Per istruzioni dettagliate relative al proprio dispositivo, consultare Manutenzione dell'impianto elettrico nel Centro assistenza Path Pack.
Stai pianificando la manutenzione preventiva degli impianti elettrici? → Richiedi a Path Pack la lista di controllo per l'ispezione per il sistema di controllo della tua macchina.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic