Confezionatrici a flusso continuo — La guida B2B completa
Oltre 25 articoli su selezione, funzionamento, manutenzione e risoluzione dei problemi per i tecnici del settore del confezionamento.
Punti chiave
Risposta breve: La risoluzione dei problemi relativi ai servomotori riguarda i guasti all'azionamento, i guasti al sistema di retroazione e i sovraccarichi meccanici: leggere innanzitutto la diagnostica dell'azionamento, quindi distinguere le cause elettriche da quelle meccaniche.
- Conoscere l'architettura — l’interazione tra azionamento, motore, encoder e carico
- Si ripetono le modalità di guasto più comuni — sovracorrente, sovraposizione, perdita di retroazione
- Elettrico o meccanico? — isolare verificando il funzionamento del motore scollegato dal carico
- Sostituire o riparare: una questione economica — sono l’età, il costo e i tempi di inattività a determinare la scelta
- La prevenzione è una questione ambientale — La pulizia degli armadi e una corretta messa a terra prevengono la maggior parte dei guasti ai convertitori di frequenza
Introduzione
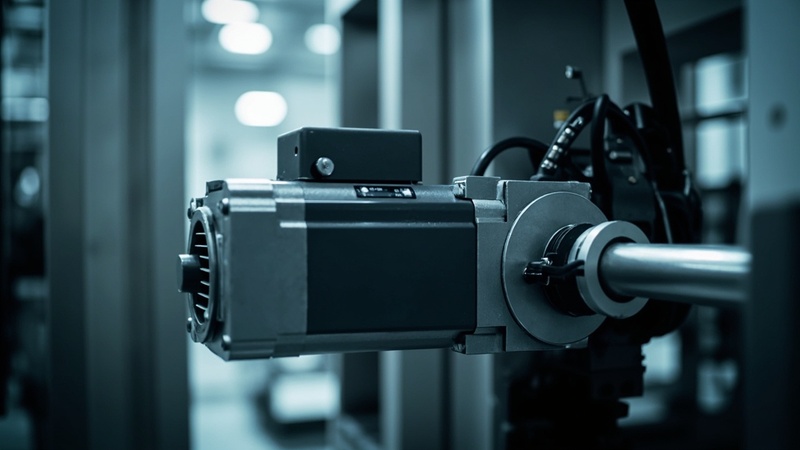
I servomotori sono il motore che sta dietro a ogni movimento preciso in un sistema orizzontale macchina confezionatrice a flusso continuo — dallo srotolamento della pellicola e dall’alimentazione del prodotto alla sigillatura trasversale e al taglio. Quando un servoazionamento si guasta, l’intera linea di confezionamento si ferma. Nella nostra attività di assistenza sul campo relativa alle linee di confezionamento a flusso continuo, i problemi legati ai servoazionamenti sono una causa ricorrente di fermi macchina non programmati.
A differenza dei semplici motori a induzione, i servosistemi sono dispositivi a circuito chiuso che si regolano costantemente per mantenere la precisione di posizione, velocità e coppia. Questa complessità implica che i guasti possano avere origine dal motore stesso, dall’azionamento (amplificatore), dall’encoder di retroazione, dall’accoppiamento meccanico o dal segnale di comando del PLC. Per individuare quale componente sia difettoso — e perché — è necessario un approccio metodico.
Questo articolo offre una guida pratica e dettagliata alla risoluzione dei problemi relativi ai servomotori nelle confezionatrici orizzontali, illustrando i guasti più comuni, le loro cause alla radice e le soluzioni collaudate.
Punto chiave: La maggior parte dei guasti ai servomotori è riconducibile a sovraccarichi meccanici, problemi all'encoder o errori di comunicazione, piuttosto che a un guasto del motore stesso. Sostituire un motore senza aver prima individuato la causa principale del guasto comporta spesso il ripetersi dei guasti e spese inutili.
Che cos’è l’architettura dei sistemi servoassistiti e perché è importante?
I concetti relativi ai servomotori sopra descritti si applicano alle attrezzature per l'imballaggio di tutta la nostra gamma, comprese le Macchina per la produzione di bustine con sigillatura su quattro lati JC700.
Componenti chiave
| Componente | Ruolo nella confezionatrice a flusso continuo | Marchi più diffusi |
|---|---|---|
| Servomotore | Garantisce un movimento rotatorio preciso per l'avanzamento della pellicola, la sigillatura e il taglio | Siemens 1FL6, Lenze MCS, Delta ASDA |
| Servoazionamento | Amplifica i segnali di comando e regola l'alimentazione del motore | Siemens V90, Lenze NANO, Delta A2 |
| Encoder (retroazione) | Comunica la posizione del rotore all'azionamento per il controllo ad anello chiuso | Assoluto o incrementale, resolver |
| Accoppiamento meccanico | Collega l'albero motore al meccanismo azionato | Giunti a soffietto, pulegge per cinghie di distribuzione |
| Comando PLC | Invia i valori di riferimento relativi alla posizione, alla velocità o alla coppia all'azionamento | Tramite Profinet, EtherCAT, analogico |
Dove vengono utilizzati i servomotori nelle confezionatrici a flusso continuo
Una tipica confezionatrice orizzontale ad alta velocità utilizza da 3 a 6 assi servoassistiti:
| Asse | Funzione | Requisiti tipici |
|---|---|---|
| Notizie dal mondo del cinema | Tiri pellicola da imballaggio a velocità sincronizzata | Elevata precisione, velocità variabile |
| Trasportatore di alimentazione | Alimenta i prodotti a intervalli regolari | Controllo della coppia, sincronizzazione precisa |
| Guarnizione a croce | Aziona il movimento verso l'alto e verso il basso delle ganasce della tenuta terminale | Elevata forza, posizionamento ripetibile |
| Taglio con coltello | Aziona una lama rotante o alternativa | Posizionamento angolare preciso |
| Guarnizione longitudinale | Regola la pressione della ruota di sigillatura longitudinale | Regolazione della coppia |
| Dimissione | Trasferisce i pacchi finiti alle apparecchiature a valle | Adattamento della velocità |
Come gestite i guasti più comuni dei servomotori?
Anomalia 1: Sovraccarico / Sovracorrente (Codice di anomalia: in genere F07xxx o simile)
Questo è il guasto ai servomotori più comune che riscontriamo sul campo.
Sintomi:
– L’azionamento visualizza il messaggio di errore “Sovraccarico” o “Sovracorrente”
– Il motore si blocca durante l'avvio della macchina o sotto carico
– Effettuare dei giri di prova dopo aver funzionato per alcuni minuti alla velocità di produzione
– Ieri la macchina funzionava bene, ma oggi presenta dei guasti
Procedura diagnostica:
- Verificare il carico meccanico
- Scollegare il giunto del motore dal meccanismo azionato
- Far funzionare il motore a vuoto: il guasto persiste?
- Se il guasto scompare, il problema è di natura meccanica (grippaggio, disallineamento, mancanza di lubrificazione)
- Misurare l'assorbimento di corrente effettivo
- Utilizzare una pinza amperometrica sull'ingresso di alimentazione dell'unità
- Confrontare la corrente effettiva con la corrente nominale del motore indicata sulla targhetta identificativa
- Una corrente superiore a 150% del valore nominale per più di 5 secondi attiva in genere il dispositivo di protezione da sovraccarico
- Controllare il giunto meccanico
- Verificare l'eventuale disallineamento tra il motore e l'albero condotto
- Verificare che il giunto non sia danneggiato né si blocchi
- Verificare la presenza di segni di usura eccessiva o contaminazione
- Verifica dei parametri della macchina
- Il peso o le dimensioni del prodotto sono cambiati? I prodotti più pesanti richiedono una maggiore forza di tenuta
- La velocità di produzione è aumentata? Velocità più elevate richiedono una coppia maggiore durante l'accelerazione
- Verificare che per l'applicazione in corso sia stato utilizzato un motore delle dimensioni corrette
Cause alla radice e soluzioni:
| Causa | Soluzione |
|---|---|
| Raccordo meccanico nel meccanismo di tenuta | Pulire e lubrificare i seguitori di camme, controllare lo stato dei cuscinetti |
| Accoppiamento disallineato | Riallineare utilizzando comparatori a quadrante o uno strumento di allineamento laser |
| Aumento delle dimensioni o del peso del prodotto | Ricalcolare i requisiti di coppia; regolare le rampe di accelerazione/decelerazione |
| Cuscinetti usurati nel meccanismo di trasmissione | Sostituire i cuscinetti nel gruppo interessato |
| Limite di corrente di pilotaggio impostato su un valore troppo basso | Regolare i parametri di azionamento, ma solo dopo aver verificato che il carico meccanico rientri nei limiti specificati |
Errore 2: Errore di tracciamento / Scostamento di posizione
Si verificano i seguenti errori quando il motore non è in grado di raggiungere o mantenere la posizione richiesta entro i limiti di tolleranza consentiti.
Sintomi:
– Il drive segnala “Errore di tracciamento” o “Deviazione di posizione”
– Le variazioni di fasatura dovute alla tenuta o al taglio causano un disallineamento
– Le confezioni presentano posizioni di sigillatura o lunghezze di taglio non uniformi
– La macchina funziona a bassa velocità, ma presenta dei malfunzionamenti ad alta velocità
Procedura diagnostica:
Correlati: Problemi comuni relativi ai wrapper di flusso e relative soluzioni:
- Verifica il segnale di retroazione dell'encoder
- Verificare che il cavo dell'encoder sia integro e collegato correttamente
- Verificare la presenza di connessioni intermittenti — muovere leggermente il cavo mentre si monitora il segnale di retroazione
- Per gli encoder assoluti, controllare la tensione delle batterie (le batterie scariche causano la perdita della posizione allo spegnimento e alla riaccensione)
- Verificare il gioco meccanico
- Controllare la tensione della cinghia di distribuzione (se la trasmissione è a cinghia)
- Controllare che i riduttori non presentino un gioco eccessivo
- Verificare l'integrità dei giunti: i giunti allentati causano un ritardo di posizione
- Verifica dei parametri di messa a punto della guida
- Impostazioni di guadagno troppo basse comportano una risposta lenta ed errori di tracciamento
- Impostazioni di guadagno troppo elevate causano oscillazioni e instabilità
- Verificare che le impostazioni non siano state modificate inavvertitamente
- Prova a velocità ridotta
- Far funzionare la macchina alla velocità 50%
- Se l'errore riportato di seguito scompare a velocità inferiori, è probabile che il problema sia legato all'accelerazione (coppia insufficiente o inerzia del carico eccessiva)
Cause alla radice e soluzioni:
Correlati: Risoluzione dei problemi relativi alla termosaldatura: resistenza della saldatura
| Causa | Soluzione |
|---|---|
| Collegamento dell'encoder allentato | Ricollegare i connettori; sostituire il cavo dell'encoder se danneggiato |
| Gioco meccanico | Stringere le cinghie, sostituire gli ingranaggi usurati, fissare i giunti |
| Deriva nella messa a punto del motore | Ricalibrare il servocomando utilizzando la funzione di calibrazione automatica, quindi effettuare la regolazione di precisione manualmente |
| Inerzia eccessiva del carico | Aumentare il tempo di accelerazione; valutare l'utilizzo di un motore più potente in caso di modifica definitiva |
| Danni all'encoder | Sostituire l'encoder — si noti che molti motori moderni dispongono di encoder integrati, il che richiede la sostituzione del motore stesso |
Errore 3: Surriscaldamento
I servomotori e gli azionamenti che funzionano a temperature elevate si deteriorano più rapidamente e finiscono per guastarsi se non si risolve la causa alla radice del problema.
Correlati: Rughe del film: cause, prevenzione e correzione
Sintomi:
– L'alloggiamento del motore o dell'azionamento risulta caldo al tatto (oltre 70 °C / 158 °F)
– Il motore segnala un guasto termico dopo un funzionamento prolungato
– Degrado dell'isolamento del motore rilevato tramite prova con megger
– Prestazioni del motore ridotte o guasti intermittenti
Procedura diagnostica:
- Misurare la temperatura effettiva
- Utilizzare un termometro a infrarossi per misurare le temperature del motore e della superficie di trasmissione
- Confrontare con le specifiche del produttore (temperatura nominale tipica del motore: 100–130 °C per gli avvolgimenti, 60–80 °C per l'alloggiamento)
- Misurare la temperatura ambiente all'interno dell'armadio di comando
- Controllare i sistemi di raffreddamento
- Verificare che le ventole di raffreddamento dell'unità funzionino correttamente e non siano ostruite
- Controllare i filtri di ventilazione dell'armadio — pulirli se intasati
- Per i motori raffreddati ad aria forzata, verificare che il percorso di alimentazione dell'aria sia libero
- Verifica del ciclo di lavoro
- La macchina funziona ininterrottamente al carico massimo o a un carico prossimo a quello massimo?
- I cicli di accelerazione/decelerazione sono troppo frequenti?
- Calcolare la richiesta di corrente RMS nel corso di un ciclo di produzione
- Verificare la presenza di eventuali problemi elettrici
- Misurare la tensione di alimentazione: una sottotensione aumenta l'assorbimento di corrente e la generazione di calore
- Verificare la presenza di uno squilibrio di tensione tra le fasi (uno squilibrio >2% indica problemi di alimentazione)
- Verificare l'impostazione della frequenza portante del convertitore: frequenze più elevate aumentano le perdite di commutazione del convertitore e il calore generato
Cause alla radice e soluzioni:
| Causa | Soluzione |
|---|---|
| Ventilazione dell'armadio ostruita | Pulire o sostituire i filtri dell'aria; assicurarsi che le ventole degli armadi siano funzionanti |
| Temperatura ambiente troppo alta | Installare un impianto di climatizzazione nell'armadio o migliorare la ventilazione |
| Funzionamento in sovraccarico continuo | Ridurre la velocità di produzione oppure passare a un motore/azionamento più potente |
| Alimentazione in sottotensione | Controllare il trasformatore e il cablaggio; risolvere eventuali problemi di tensione |
| Impostazione di una frequenza portante elevata | Ridurre la frequenza portante se il rumore udibile lo consente (verificare la compatibilità del motore) |
| Cuscinetti del motore difettosi | Sostituire i cuscinetti: l'attrito dei cuscinetti è una delle principali fonti di calore |
Guasto 4: Vibrazioni e rumore
Vibrazioni o rumori anomali provenienti da un servomotore indicano solitamente un problema meccanico, sebbene anche problemi elettrici possano esserne la causa.
Sintomi:
– Rumori udibili quali cigolii, stridii o colpi provenienti dal motore o dal meccanismo azionato
– Vibrazioni percepibili sull’alloggiamento del motore o sulla struttura di montaggio
– Vibrazioni eccessive rilevate dal sistema di monitoraggio integrato nell'unità
– Difetti di finitura superficiale sulle confezioni sigillate
Procedura diagnostica:
- Isolare la fonte di vibrazioni
- Far funzionare il motore disaccoppiato: se le vibrazioni persistono, il problema è proprio nel motore stesso
- Se la vibrazione scompare quando si disaccoppia, il problema risiede nel meccanismo azionato o nell'accoppiamento
- Controllare i cuscinetti del motore
- Utilizzare uno stetoscopio o un analizzatore di vibrazioni sugli alloggiamenti dei cuscinetti del motore
- I rumori ad alta frequenza indicano un danno ai cuscinetti
- Confronta i livelli di vibrazione con gli standard ISO 10816
- Controllare l'allineamento del giunto
- I giunti disallineati provocano vibrazioni che aumentano con l'aumentare della velocità
- Verificare l'allineamento parallelo e angolare con un comparatore
- Verificare l'uscita dell'unità
- Vibrazioni eccessive possono derivare anche da problemi relativi all'uscita dell'azionamento
- Verificare la presenza di fasi mancanti nel motore (misurare la tensione tra le fasi all'uscita dell'inverter)
- Verificare la frequenza portante — le frequenze inferiori a 2 kHz possono causare rumore acustico del motore
Errore 5: Perdita di comunicazione tra azionamento e PLC
I moderni sistemi servo comunicano con il PLC tramite reti Ethernet industriali (Profinet, EtherCAT, Powerlink) o reti fieldbus.
Sintomi:
– L'unità visualizza il messaggio “Errore di comunicazione” o “Errore bus”
– Il motore non risponde ai comandi del PLC
– La macchina si blocca in modo casuale durante la produzione
– Guasto simultaneo su più assi (indica un problema di rete, non problemi relativi alle singole unità)
Fasi diagnostiche:
- Controllare i collegamenti dei cavi di rete sia sull'unità che sullo switch
- Verificare che il nome del dispositivo e la configurazione IP corrispondano al progetto del PLC
- Provare con un cavo di cui si è certi che funzioni
- Verificare la presenza di interferenze EMI in prossimità dei cavi di rete
- Controllare il buffer diagnostico del PLC per i dettagli relativi agli errori di comunicazione
Come si dovrebbe effettuare la manutenzione preventiva di un sistema servoassistito?
Un sistema servoassistito sottoposto a una corretta manutenzione può funzionare in modo affidabile per oltre 50.000 ore. Di seguito è riportato un programma di manutenzione basato sulle raccomandazioni del produttore e sulla nostra esperienza sul campo:
Mensile
- Ispezione visiva di tutti i servomotori e gli azionamenti per verificare la presenza di danni, contaminazione o collegamenti allentati
- Controllo della temperatura utilizzando un termometro a infrarossi sui carter dei motori e sui dissipatori di calore delle unità di azionamento
- Presta attenzione a eventuali rumori insoliti durante il funzionamento della macchina a velocità di produzione normale
- Controllare i bulloni di fissaggio per garantire la tenuta — le vibrazioni possono allentare i dispositivi di fissaggio nel corso del tempo
Trimestrale
- Pulire le ventole di raffreddamento del motore e le prese d'aria — l'accumulo di detriti riduce l'efficienza di raffreddamento
- Controllare il percorso dei cavi — assicurarsi che i cavi di alimentazione del motore e dell'encoder siano fissati correttamente e non sfreghino
- Verificare le impostazioni dei parametri dell'unità rispetto all'elenco dei parametri di riferimento (le modifiche non autorizzate sono una causa comune di problemi intermittenti)
- Verifica della risposta all'arresto di emergenza per tutti gli assi servoassistiti
- Controllare le schermature dei cavi — verificare la messa a terra dello schermo su entrambe le estremità (motore e azionamento)
Ogni anno
- Prova Megger resistenza di isolamento del motore (un valore superiore a 1 MΩ a 500 V CC è accettabile per la maggior parte dei servomotori)
- Analisi delle vibrazioni su tutti i cuscinetti dei servomotori — l'analisi dei dati nel tempo rivela l'insorgere di problemi
- Sostituire le batterie dell'encoder nei sistemi con encoder assoluto (durata tipica: 1–2 anni)
- Rilevamento termografico dell'armadio di comando per individuare i punti caldi
- Revisione e aggiornamento file di backup dei parametri
Quando sostituire e quando riparare
| Situazione | Raccomandazione |
|---|---|
| Guasto al cuscinetto del motore | Riparazione (sostituzione del cuscinetto) — conveniente e comune |
| Guasto all’isolamento dell’avvolgimento | Sostituire il motore — il riavvolgimento è raramente conveniente per i servomotori |
| Guasto dell'encoder | Dipende dal tipo di motore: gli encoder integrati richiedono la sostituzione del motore; gli encoder modulari possono essere sostituiti separatamente |
| Guasto alla sezione di potenza del motore | Riparare se in garanzia; sostituire se fuori garanzia e se il prodotto ha più di 5 anni |
| Guasti ricorrenti dopo la riparazione | Indagare a fondo sulla causa principale: il sistema potrebbe essere sottodimensionato o sovraccarico dal punto di vista meccanico |
Domande frequenti
Come faccio a capire se il componente difettoso è il servomotore o l'azionamento?
Il test più efficace consiste nello scambiare i cavi del motore tra un asse che si sospetta difettoso e un asse di cui si conosce il corretto funzionamento. Se il guasto si sposta sul motore, il problema è il motore; se il guasto rimane sull’azionamento, il problema è l’azionamento. Questo test di scambio deve essere eseguito solo se entrambi gli assi utilizzano motori e azionamenti identici. In Path Pack, le nostre macchine sono progettate con piattaforme servo standardizzate per facilitare questo tipo di test diagnostici.
È possibile far funzionare un avvolgitore a flusso con un asse servomotore disattivato?
Nella maggior parte dei casi, no. Le confezionatrici a flusso continuo richiedono un movimento sincronizzato su tutti gli assi per garantire l'allineamento del film, la sincronizzazione della sigillatura e la precisione della lunghezza di taglio. Il funzionamento con un asse disattivato comporterà la produzione di confezioni difettose. Alcune macchine dispongono di modalità manuali per assi specifici durante la configurazione, ma queste sono destinate esclusivamente alla messa in servizio, non alla produzione.
Cosa provoca il surriscaldamento di un servomotore anche quando il carico meccanico sembra normale?
Tra le cause comunemente trascurate figurano: flusso d’aria limitato verso il motore (alette di raffreddamento intasate o prese d’aria ostruite), elevata temperatura ambiente all’interno dell’armadio, squilibrio di tensione nell’alimentazione trifase (anche uno squilibrio di 2% aumenta significativamente il surriscaldamento) e impostazioni errate della frequenza portante dell’azionamento. Verificare inoltre che la classe di isolamento del motore sia adeguata all’applicazione: un motore di Classe F in un’applicazione con ciclo di lavoro elevato potrebbe semplicemente risultare sottodimensionato.
Quanto dovrebbe durare un servomotore in un ambiente di confezionamento?
Con una corretta manutenzione, un servomotore di qualità utilizzato in un ambiente di confezionamento dovrebbe garantire una durata compresa tra 50.000 e 80.000 ore di funzionamento (circa 6–10 anni di produzione su tre turni). Tra i fattori chiave che riducono la durata del motore figurano: la contaminazione da residui di prodotto o umidità, temperature ambientali eccessive, sovraccarichi frequenti e una manutenzione preventiva inadeguata. I motori di produttori affermati come Siemens e Lenze sono progettati per queste condizioni impegnative.
Vale la pena riparare un servoazionamento o è meglio sostituirlo?
Per le unità in garanzia, si consiglia sempre di rivolgersi al produttore per la riparazione. Per le unità fuori garanzia, la decisione dipende dall’età e dal costo della riparazione. Come regola generale: se l’unità ha meno di 5 anni e il costo della riparazione è inferiore a 50% del prezzo di un’unità nuova, di solito conviene ripararla. Per le unità con più di 5 anni, la sostituzione è spesso più conveniente dal punto di vista economico, poiché i modelli più recenti offrono maggiore efficienza, migliori funzionalità diagnostiche e una maggiore compatibilità di rete. Noi di Path Pack teniamo a magazzino le unità di ricambio essenziali per tutte le macchine che forniamo, al fine di ridurre al minimo i tempi di fermo.
Conclusione
La risoluzione dei problemi relativi ai servomotori nelle confezionatrici a flusso richiede la comprensione dell'interazione tra motore, azionamento, encoder, accoppiamento meccanico e PLC. L'approccio più efficace è quello sistematico: partire dal codice di errore, isolare l'area del problema (motore, azionamento, comunicazione o meccanica) ed eseguire test metodici prima di sostituire i componenti.
La lezione più importante che si può trarre dall’assistenza sul campo è questa: non sostituire mai un componente del servomotore senza averne individuato la causa principale. Un motore bruciato a causa di un sovraccarico provocato dal grippaggio di un cuscinetto si brucerà nuovamente se lo si sostituisce senza riparare il cuscinetto. Dedicate il tempo necessario a una diagnosi accurata e ridurrete drasticamente sia i tempi di fermo che i costi dei componenti.
Le confezionatrici orizzontali a flusso continuo di Path Pack sono realizzate con sistemi servoassistiti adatti all’applicazione. Ogni macchina viene fornita con la documentazione completa dei parametri, gli elenchi dei ricambi e l’accesso al nostro team di assistenza diagnostica remota. Se riscontrate problemi ricorrenti con i servosistemi o state valutando l’acquisto di nuove attrezzature di confezionamento, contattate il team di ingegneri di Path Pack: vi aiuteremo a trovare la soluzione più adatta alle vostre esigenze di produzione.
A cura del team tecnico di Path Pack
🛠️ Guida pratica: Per istruzioni dettagliate relative al proprio dispositivo, consultare Allarmi servo — Diagnostica avanzata nel Centro assistenza Path Pack.
Un guasto al servomotore che esula dall'ambito di questa guida? → Contatta l'assistenza di Path Pack indicando il codice di diagnostica dell'unità e il modello della macchina.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic