Confezionatrici a flusso continuo — La guida B2B completa
Oltre 25 articoli su selezione, funzionamento, manutenzione e risoluzione dei problemi per i tecnici del settore del confezionamento.
Punti chiave
Risposta breve: L'installazione del sensore fotoelettrico ha esito positivo quando la scelta, il montaggio e la calibrazione sono adeguati all'applicazione: i segni di registrazione richiedono un rilevamento ad alto contrasto e un montaggio stabile e allineato.
- I sensori sono gli occhi della macchina — la registrazione, il tracciamento dei pacchi e il posizionamento dei sigilli dipendono tutti da loro
- Selezione in base all'applicazione — Il rilevamento delle targhe richiede valori di contrasto e velocità
- Supporto per garantire la stabilità — staffe antivibrazioni e allineamento agevole
- Effettuare la calibrazione in modo sistematico — prima l'allineamento meccanico, poi la sensibilità, infine la verifica della sincronizzazione
- Uscita costante = prima il cablaggio — controllare la tensione di alimentazione e i collegamenti prima di sostituire i sensori
Introduzione
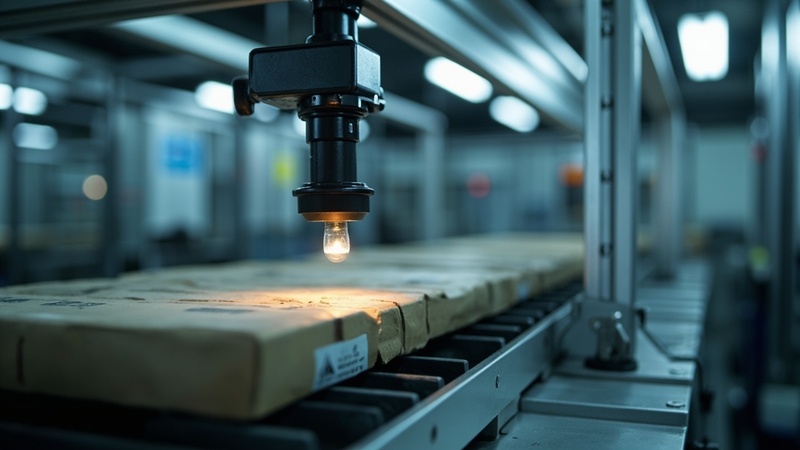
I sensori fotoelettrici costituiscono il sistema nervoso delle moderne macchine orizzontali macchine per il confezionamento a flusso continuo, fornendo la visione che consente una registrazione precisa del film, un tracciamento accurato delle confezioni e un posizionamento costante della saldatura. Senza sensori configurati correttamente, anche le attrezzature di confezionamento più sofisticate non sarebbero in grado di produrre le confezioni uniformi e sigillate con precisione richieste dai produttori attenti alla qualità. Nella nostra esperienza di assistenza tecnica, i problemi legati ai sensori rappresentano circa il 25% di tutti i problemi di qualità del confezionamento che esaminiamo — problemi che nella maggior parte dei casi avrebbero potuto essere evitati con una corretta configurazione iniziale e una manutenzione regolare.
Questa guida offre una panoramica completa della tecnologia dei sensori fotoelettrici applicata alle confezioni avvolgitrici. Esamineremo i diversi tipi di sensori e le loro applicazioni appropriate, illustreremo in dettaglio le procedure di configurazione e calibrazione, analizzeremo i casi più comuni di risoluzione dei problemi e forniremo consigli di manutenzione per garantire che i sensori funzionino in modo ottimale. Che stiate installando una nuova linea di confezionamento, risolvendo problemi su apparecchiature esistenti o semplicemente cercando di approfondire la vostra comprensione di questa tecnologia fondamentale, le informazioni qui presentate vi aiuteranno a ottenere un tracciamento affidabile e accurato delle confezioni.
I sensori moderni utilizzati nelle apparecchiature Path Pack integrano funzionalità avanzate di elaborazione del segnale e comunicazione digitale che migliorano significativamente l'affidabilità rispetto ai precedenti modelli analogici. Tuttavia, una corretta installazione e configurazione rimangono fondamentali per ottenere prestazioni ottimali. Comprendere questi principi fondamentali vi aiuterà a sfruttare al meglio la moderna tecnologia dei sensori, evitando al contempo gli errori più comuni.
Che cos’è la tecnologia dei sensori fotoelettrici e perché è importante?
Principi fondamentali di funzionamento
I sensori fotoelettrici funzionano rilevando le variazioni dell'intensità luminosa e convertendo tali variazioni in segnali elettrici. I componenti fondamentali includono una sorgente luminosa (in genere un LED), un fotorilevatore, un circuito elettronico di elaborazione del segnale e un'interfaccia di uscita. Comprendere come questi componenti interagiscono tra loro aiuta a scegliere i sensori più adatti e a risolvere eventuali problemi.
La sorgente luminosa emette un raggio che raggiunge il ricevitore (o viene riflesso da un bersaglio nelle modalità riflettenti). Quando il raggio viene interrotto o modificato dalla presenza di un oggetto, il ricevitore rileva il cambiamento ed emette un segnale di uscita. I sensori moderni utilizzano sofisticate tecniche di elaborazione del segnale per distinguere tra variazioni effettive del bersaglio e disturbi ambientali, quali le fluttuazioni della luce ambientale o le variazioni di riflettività della superficie.
LED technology has transformed photoelectric sensing by providing reliable, long-lived light sources with consistent output characteristics. Different LED wavelengths (red, green, blue, infrared) offer advantages for specific applications, and modern sensors can combine multiple wavelengths for enhanced performance.
Modalità operative del sensore
I sensori fotoelettrici funzionano in tre modalità principali, ciascuna adatta a diverse esigenze applicative:
Modalità a raggio passante posiziona l'emettitore e il ricevitore sui lati opposti della zona di rilevamento, con l'oggetto che passa tra di essi. Questa configurazione offre la portata di rilevamento più ampia, la massima affidabilità di rilevamento e la capacità di rilevare oggetti molto piccoli. I sensori a barriera sono ideali per applicazioni che richiedono la massima certezza di rilevamento, come il rilevamento dei bordi di pellicole trasparenti o di piccoli oggetti su linee ad alta velocità.
Durante l'installazione, l'emettitore e il ricevitore devono essere allineati con precisione. Un disallineamento riduce la potenza del segnale e può compromettere l'affidabilità del rilevamento. Le apparecchiature Path Pack includono ausili per l'allineamento e LED indicatori che semplificano la configurazione dei sensori a raggio passante.
Modalità riflettente posiziona l'emettitore e il ricevitore insieme su un lato della zona di rilevamento, utilizzando un riflettore separato sul lato opposto. Il sensore rileva la luce riflessa dall'oggetto bersaglio anziché quella proveniente direttamente dall'emettitore. La modalità riflettente consente distanze di installazione inferiori rispetto alla modalità a raggio passante, pur mantenendo una buona affidabilità di rilevamento.
I sensori retroriflettenti utilizzano riflettori specializzati che rinviano la luce alla sua fonte, massimizzando la potenza del segnale e semplificando l'allineamento. Gli oggetti che passano tra il sensore e il riflettore vengono rilevati dall'ombra che creano nel fascio di luce riflesso.
Modalità diffusa rileva la luce riflessa dall'oggetto bersaglio stesso, senza richiedere un riflettore separato. L'oggetto bersaglio funge da superficie riflettente, rendendo i sensori a riflessione diffusa ideali per applicazioni in cui l'installazione di un riflettore risulta impraticabile. Tuttavia, i sensori a riflessione diffusa sono più sensibili alle proprietà della superficie dell'oggetto bersaglio e in genere hanno portate di rilevamento inferiori rispetto alle configurazioni a barriera o a riflessione.
Tecnologie avanzate dei sensori
Le moderne attrezzature per il confezionamento utilizzano diverse tecnologie avanzate di rilevamento che vanno oltre il semplice rilevamento fotoelettrico:
Sensori a fibra ottica Si utilizzano cavi in fibra ottica flessibili per trasmettere la luce da e verso il punto di rilevamento, consentendo il rilevamento in spazi ristretti o in ambienti in cui i componenti elettronici non possono essere esposti direttamente. Le fibre ottiche in plastica sono adatte alla maggior parte delle applicazioni di confezionamento, mentre quelle in vetro sono indicate per ambienti con temperature più elevate.
Sensori di contrasto cromatico distinguere tra superfici di colore diverso analizzando la composizione spettrale della luce riflessa. Questi sensori sono fondamentali per il rilevamento dei segni di registro su pellicole stampate, dove il semplice rilevamento della differenza tra chiaro e scuro non è sufficiente.
Sensori laser utilizzano luce laser coerente per garantire portate di rilevamento più estese e una rilevazione più precisa rispetto ai sensori a LED. I sensori laser eccellono nel rilevamento di oggetti di piccole dimensioni, nella misurazione delle distanze e nel funzionamento in ambienti difficili caratterizzati da vibrazioni o contaminazione.
Sensori di visione combinano la tecnologia delle telecamere con sofisticate tecniche di elaborazione delle immagini per identificare oggetti, verificarne le caratteristiche e prendere decisioni complesse sulla base delle informazioni visive. Sebbene siano più costosi dei sensori fotoelettrici tradizionali, i sensori di visione offrono funzionalità impossibili da ottenere con tecnologie più semplici.
Scelta dei sensori per applicazioni con confezionatrici a flusso continuo
Set di sensori di questo tipo sono di serie su macchine quali la Confezionatrice a flusso JC250.
Requisiti per il rilevamento dei contrassegni di immatricolazione
Il rilevamento dei segni di registrazione sui film è una delle applicazioni più impegnative per i sensori nelle confezionatrici a flusso continuo. Il sensore deve rilevare in modo affidabile i segni stampati su film di vari colori, materiali e qualità di stampa, ignorando al contempo le immagini e il testo stampati in altre parti del film.
Requisiti relativi al contrasto: I segni di registrazione devono presentare un contrasto sufficiente con la pellicola circostante per garantire un rilevamento affidabile. Una grafica con scarso contrasto è una delle cause principali più comuni degli errori di registrazione. Durante la valutazione delle pellicole, misurare la riflettanza sia del segno che dello sfondo alla lunghezza d'onda del sensore.
Geometria di riferimento: La larghezza, la lunghezza e la forma dei segni influiscono sull'affidabilità del rilevamento. I segni più lunghi offrono all'elettronica del sensore un tempo di elaborazione del segnale più lungo. Tra le geometrie più comuni dei segni figurano le barre rettangolari, i bordi dentellati e i fori. Ciascuna geometria richiede una configurazione adeguata del sensore.
Aspetti ambientali: Le proprietà della superficie della pellicola, l'illuminazione ambientale e le variazioni di temperatura influiscono tutte sulle prestazioni del sensore. Negli ambienti industriali possono verificarsi notevoli fluttuazioni di temperatura e la potenza dei LED varia al variare della temperatura. I sensori di qualità sono dotati di un sistema di compensazione della temperatura per garantire prestazioni costanti.
Rilevamento dei prodotti e verifica della presenza
I sensori di rilevamento dei prodotti verificano che questi ultimi siano posizionati correttamente per il confezionamento e confermano il contenuto della confezione dopo la sigillatura. Queste applicazioni presentano in genere requisiti meno rigorosi rispetto al rilevamento della registrazione:
Sensori a forcella Utilizzano la tecnologia a raggio passante in un alloggiamento compatto che integra emettitore e ricevitore in un'unica unità. I sensori a forcella rilevano i prodotti che transitano attraverso l'apertura a forcella e sono comunemente utilizzati per il rilevamento dell'ingresso dei prodotti e la prevenzione degli inceppamenti.
Sensori per fessure rilevano i bordi dei prodotti quando questi transitano in una posizione fissa, fornendo segnali di temporizzazione per il tracciamento dei prodotti. I sensori a fessura offrono tempi di risposta rapidi, adatti ad applicazioni ad alta velocità.
Sensori di area utilizzare più zone di rilevamento per determinare la posizione e le dimensioni del prodotto. Questi sensori consentono di verificare che i prodotti siano posizionati correttamente all’interno di un’area definita prima di avviare le operazioni di confezionamento.
Rilevamento del livello e verifica del riempimento
Nelle linee di confezionamento che prevedono operazioni di riempimento, i sensori verificano che i livelli di riempimento siano corretti e rilevano i contenitori mancanti o riempiti in modo errato:
Sensori di livello a fibra ottica rilevano i livelli di liquidi o solidi all'interno di contenitori trasparenti. Questi sensori vengono montati all'esterno del contenitore e rilevano le variazioni nella trasmissione della luce al variare del livello di riempimento.
Sensori di livello capacitivi rilevano la presenza del prodotto indipendentemente dalla sua trasparenza, rilevando le variazioni di capacità causate dalla presenza del materiale. Questi sensori funzionano sia con materiali conduttivi che non conduttivi.
Sensori di livello a ultrasuoni utilizzano le onde sonore per misurare la distanza dalla superficie del prodotto, fornendo una misurazione continua del livello per i sistemi di controllo del riempimento.
Quali sono le migliori pratiche per l'installazione dei sensori?
Considerazioni sul montaggio
Un montaggio corretto è fondamentale per garantire prestazioni affidabili del sensore. Durante l'installazione, tenere in considerazione i seguenti fattori:
Stabilità meccanica: I sensori devono essere fissati saldamente per evitare movimenti causati da vibrazioni o urti meccanici. Anche movimenti minimi possono causare incongruenze nel rilevamento, in particolare nelle applicazioni ad alta velocità in cui i sensori operano al limite delle loro prestazioni.
Accesso all'allineamento: Posizionare i sensori in punti in cui sia possibile effettuare facilmente le regolazioni di allineamento. Prevedere meccanismi di regolazione che consentano un posizionamento di precisione senza dover smontare completamente il sensore. Le staffe di montaggio dei sensori Path Pack sono dotate di funzioni di regolazione di precisione che semplificano l'allineamento.
Percorso dei cavi: Posizionare i cavi dei sensori lontano dai cavi di alimentazione e dai cavi dei motori per ridurre al minimo le interferenze elettromagnetiche. Utilizzare cavi schermati nei casi in cui siano probabili interferenze e garantire un adeguato sostegno dei cavi per evitare sollecitazioni sui connettori.
Tutela dell'ambiente: Nella scelta dei punti di installazione, tenere conto delle temperature estreme, dell'umidità, della polvere e dell'esposizione a sostanze chimiche. Gli ambienti difficili potrebbero richiedere una protezione aggiuntiva, come involucri, spurgo dell'aria o la scelta di sensori con classificazione ambientale adeguata.
Collegamenti elettrici
Una corretta installazione elettrica garantisce un funzionamento affidabile del sensore:
Requisiti di alimentazione: Verificare che la tensione e la capacità di corrente dell'alimentatore siano conformi alle specifiche del sensore. Molti sensori sono disponibili in diverse tensioni nominali. Gli alimentatori sottodimensionati causano un funzionamento instabile o un guasto completo.
Configurazione dell'uscita: I sensori offrono diverse configurazioni di uscita, tra cui uscite NPN (a sink), PNP (a source) e push-pull. Assicurarsi che il tipo di uscita del sensore sia compatibile con i requisiti di ingresso del proprio sistema di controllo. La maggior parte dei PLC moderni accetta ingressi sia NPN che PNP.
Limiti di lunghezza dei cavi: I cavi di lunghezza elevata causano un'attenuazione del segnale e una maggiore suscettibilità alle interferenze. Quando la lunghezza dei cavi supera i valori raccomandati dal produttore, è necessario ricorrere a un'adeguata amplificazione del segnale oppure scegliere sensori progettati per cavi di lunghezza estesa.
Pratiche di messa a terra: Una corretta messa a terra previene i problemi di rumore elettrico e garantisce un funzionamento sicuro. Collegare i conduttori di schermatura a un solo estremo per evitare la formazione di anelli di terra.
Procedure di calibrazione
Registrazione e taratura dei sensori
La calibrazione del sensore di registrazione garantisce che il sensore rilevi i segni di registrazione della pellicola con sufficiente affidabilità e uniformità. Seguire questa procedura sistematica:
Fase 1: Allineamento meccanico
Montare il sensore in modo che il suo raggio di rilevamento intersechi l'area del segno di registrazione. Per i sensori a raggio passante, allineare l'emettitore e il ricevitore per ottenere la massima intensità del segnale. La maggior parte dei sensori è dotata di LED indicatori che segnalano l'intensità del segnale: regolare il sensore in modo da ottenere la massima indicazione mentre la pellicola è in movimento.
Fase 2: Impostazione della sensibilità
Con il film in riproduzione a velocità normale, regolare la sensibilità del sensore fino a quando il segnale di uscita non cambia in modo affidabile ad ogni segno di riferimento. Il sensore dovrebbe rilevare i segni in modo costante, senza falsi allarmi causati da elementi grafici stampati, variazioni del film o motivi di sfondo. Impostare la sensibilità con un margine leggermente superiore al livello minimo di rilevamento affidabile, per tenere conto delle variazioni di produzione.
Fase 3: Regolazione del ritardo di risposta
I moderni sistemi di registrazione utilizzano funzioni di ritardo programmabili per compensare il tempo che intercorre tra il rilevamento del segno e il taglio con la lama. Regolare il tempo di ritardo fino a quando la posizione di taglio non si allinea esattamente con la posizione desiderata sulla pellicola. Effettuare tagli di prova e un’ispezione visiva per verificare la precisione di posizionamento.
Fase 4: Configurazione del filtro
Se disponibili, configurare i filtri digitali in modo da eliminare i segnali spuri, mantenendo al contempo la risposta ai segni di registrazione effettivi. Le impostazioni dei filtri influiscono sia sul tempo di risposta che sull'affidabilità del rilevamento. Valori più elevati dei filtri garantiscono una maggiore immunità al rumore, ma aumentano la latenza di risposta.
Calibrazione dei sensori del prodotto
I sensori di rilevamento dei prodotti richiedono in genere una calibrazione meno complessa rispetto ai sensori di allineamento:
Regolazione della soglia: Per i sensori con soglie di rilevamento regolabili, impostare la soglia in modo da rilevare in modo affidabile i prodotti ignorando le superfici di sfondo. Molti sensori dispongono di funzioni di apprendimento che impostano automaticamente le soglie in base alle condizioni di presenza e assenza.
Tempi di risposta: Verificare che i segnali di rilevamento del prodotto raggiungano il sistema di controllo con una temporizzazione adeguata all'applicazione. Regolare la velocità di risposta del sensore qualora sia necessaria una risposta più rapida o più lenta.
Soppressione dello sfondo: I sensori di soppressione dello sfondo ignorano gli oggetti che si trovano oltre una determinata distanza, evitando così il rilevamento errato di componenti della macchina o di altre attrezzature. Impostare la distanza di soppressione leggermente oltre la zona di rilevamento del prodotto.
Verifica e documentazione
Dopo la calibrazione, verificare le prestazioni mediante test approfonditi:
Eseguire prove di stampa su pellicola di produzione: Elaborare diversi imballaggi e verificare la precisione dell'allineamento, la posizione di taglio e la qualità complessiva dell'imballaggio. Qualsiasi variazione al di fuori delle specifiche indica problemi di calibrazione.
Test ambientali: Verificare le prestazioni del sensore nelle condizioni ambientali previste, comprese le temperature estreme, le variazioni di illuminazione e le vibrazioni. Documentare eventuali cali di prestazioni.
Salva le impostazioni di calibrazione: Registrare tutti i parametri dei sensori, comprese le impostazioni di sensibilità, i tempi di ritardo, i valori dei filtri e qualsiasi altro parametro configurabile. Questa documentazione semplifica la ricalibrazione dopo la sostituzione dei sensori o le modifiche al sistema.
Risoluzione dei problemi più comuni relativi ai sensori
Problema: il sensore mostra un valore di uscita costante
Approccio diagnostico: Un segnale di uscita costante (sempre acceso o sempre spento) indica in genere un problema di cablaggio, un problema di alimentazione o un guasto del sensore.
Fasi di verifica:
Per prima cosa, verificare la tensione di alimentazione ai terminali del sensore. Una tensione insufficiente provoca un comportamento imprevedibile del sensore, mentre una tensione eccessiva può danneggiarlo. Verificare l'eventuale presenza di cadute di tensione lungo i cavi di alimentazione.
In secondo luogo, verificare i collegamenti elettrici. Collegamenti allentati, cavi rotti e collegamenti invertiti sono tutti fattori che causano malfunzionamenti dei sensori. Utilizzare un multimetro per verificare la continuità.
In terzo luogo, verificare il funzionamento del sensore spostando un oggetto all’interno e all’esterno della zona di rilevamento, osservandone al contempo la risposta. Se la risposta non cambia, è probabile che il sensore debba essere sostituito.
In quarto luogo, verificare che non vi sia un sovraccarico in uscita. Il collegamento dell'uscita di un sensore a un carico che supera la sua corrente nominale provoca un malfunzionamento dell'uscita. Verificare che la corrente di carico rientri nei limiti specificati per il sensore.
Problema: rilevamento intermittente
Approccio diagnostico: Il funzionamento intermittente è spesso più difficile da diagnosticare rispetto ai guasti totali, poiché il problema si manifesta solo occasionalmente.
Possibili cause e soluzioni:
Le interferenze elettriche causano segnali spuri che si manifestano sotto forma di rilevamento intermittente. È opportuno aggiungere una schermatura, reindirizzare i cavi o installare condensatori di filtro in corrispondenza del sensore. Le perline di ferrite sui cavi del sensore sopprimono efficacemente le interferenze ad alta frequenza.
Le variazioni di temperatura influiscono sull'intensità luminosa dei LED. Se il rilevamento diventa inaffidabile in condizioni di temperatura estrema, è opportuno prendere in considerazione l'uso di sensori con compensazione termica o di sistemi di controllo ambientale.
Il gioco meccanico provoca variazioni nella posizione del sensore, causando un rilevamento intermittente. Serrare tutti i componenti di fissaggio e verificare che i meccanismi di regolazione siano ben fissati.
La contaminazione superficiale delle ottiche del sensore riduce l'intensità del segnale. Pulire le ottiche con materiali adeguati, in genere un panno morbido e privo di pelucchi e una soluzione detergente adatta.
Le variazioni della pellicola causano problemi di rilevamento quando la superficie della pellicola o i segni di registrazione si discostano dalle caratteristiche previste. Documentare le condizioni specifiche all’origine dei problemi per un’ulteriore analisi.
Problema: risposta lenta
Approccio diagnostico: Una risposta lenta del sensore influisce sulla precisione di temporizzazione e sulla produttività.
Soluzioni:
Controllare le specifiche dei sensori per verificare che il tempo di risposta soddisfi i requisiti dell'applicazione. Le linee di confezionamento ad alta velocità richiedono sensori con tempi di risposta misurati in microsecondi, non in millisecondi.
Verificare le impostazioni dei filtri. I filtri digitali migliorano l'immunità al rumore ma aumentano il tempo di risposta effettivo. Ridurre i valori dei filtri se i tempi lo consentono.
Verificare che la lunghezza e il tipo di cavo siano conformi alle raccomandazioni del produttore. Cavi troppo lunghi o di tipo inadeguato causano un deterioramento del segnale.
Se i tempi di risposta continuano a essere insufficienti nonostante una configurazione corretta, valuta la possibilità di passare a sensori più veloci.
Problema: Varianti dell'errore di registrazione
Approccio diagnostico: Una precisione di registrazione variabile indica la presenza di problemi relativi al sistema di sensori o alla pellicola in fase di sviluppo.
Soluzioni:
Esaminare i segni di registrazione della pellicola al microscopio. Le lastre di stampa usurate, le variazioni di inchiostro e le variazioni del supporto causano tutte incongruenze nel rilevamento.
Provare il sensore su diverse sezioni del nastro di pellicola. Se i problemi si verificano solo in aree specifiche, è probabile che la causa sia una variazione nella stampa della pellicola.
Verificare la calibrazione del sensore su campioni di pellicola nuovi. Polvere, contaminazioni e cariche elettrostatiche influenzano il rilevamento sulla pellicola di produzione, mentre potrebbero non essere presenti sui campioni puliti.
Verificare la presenza di jitter nel segnale di sincronizzazione. Una variazione nella sincronizzazione tra i segni di registrazione e il taglio indica la presenza di problemi al sensore o di irregolarità nella gestione della pellicola.
Raccomandazioni per la manutenzione dei sensori
Controlli quotidiani dei sensori
La manutenzione a livello di operatore dovrebbe comprendere ispezioni visive periodiche e verifiche di base:
Ispezione visiva: Controllare che le parti ottiche del sensore non presentino tracce di sporco, danni o condensa. Verificare che gli elementi di fissaggio siano ben saldi e che i cavi non siano danneggiati.
Verifica dei risultati: Verificare brevemente il funzionamento del sensore facendo passare un oggetto di riferimento attraverso la zona di rilevamento. Osservare il LED indicatore o l'ingresso del PLC per verificare che la risposta sia corretta.
Controllo dell'allineamento: Verificare che i sensori non si siano spostati dalle posizioni calibrate. Confrontare le posizioni attuali dei sensori con le impostazioni documentate, se disponibili.
Manutenzione settimanale dei sensori
Una manutenzione settimanale più accurata garantisce un funzionamento affidabile e costante:
Pulizia delle ottiche: Rimuovere polvere, residui di pellicola e altre impurità dalle superfici ottiche del sensore. Utilizzare i metodi e i materiali di pulizia raccomandati dal produttore. Non utilizzare mai materiali abrasivi che potrebbero graffiare le superfici ottiche.
Controllo dei collegamenti: Verificare che tutti i collegamenti elettrici siano ben fissati. Controllare che non vi siano tracce di corrosione, conduttori rotti o isolamento danneggiato. Serrare le viti dei terminali se necessario.
Valutazione ambientale: Prendere nota di eventuali variazioni delle condizioni ambientali in cui si trova il sensore, tra cui temperatura, umidità, illuminazione o apparecchiature nelle vicinanze, che potrebbero influire sulle prestazioni del sensore.
Taratura periodica dei sensori
I sensori richiedono una ricalibrazione periodica per mantenere la precisione:
Eventi che attivano la ricalibrazione: Ricalibrare i sensori dopo uno dei seguenti eventi: sostituzione del sensore, sostituzione del cavo, sostituzione del controller, cambiamenti ambientali significativi o deterioramento della qualità di rilevamento.
Procedura completa di ricalibrazione: Seguire la procedura di calibrazione completa descritta in precedenza, compresi i test di verifica. Documentare tutte le impostazioni prima e dopo la ricalibrazione.
Analisi delle tendenze: Monitorare i parametri di calibrazione nel tempo per individuare i sensori che richiedono regolazioni frequenti. I sensori con valori di calibrazione che mostrano una tendenza potrebbero essere in procinto di guastarsi.
Aspetti da considerare nella sostituzione dei sensori
Prima o poi, tutti i sensori devono essere sostituiti. È bene tenere in considerazione i seguenti fattori:
Identificazione dei ricambi: Molti sensori hanno una durata limitata, in particolare le sorgenti luminose a LED. Gli intervalli di sostituzione dipendono dalle ore di funzionamento, dalle condizioni ambientali e dalla qualità dei sensori. Documentare gli intervalli di sostituzione previsti sulla base delle raccomandazioni del produttore e dell'esperienza acquisita.
Scorte di sensori di ricambio: Tenere a disposizione dei sensori di ricambio riduce i tempi di fermo quando è necessaria la sostituzione. È consigliabile tenere in magazzino i sensori fondamentali per la produzione prima che si guastino, anziché aspettare che si verifichino effettivamente dei guasti.
Compatibilità dei riferimenti incrociati: Quando si scelgono i sensori di ricambio, verificare la compatibilità elettrica, l'adattabilità meccanica e le specifiche ottiche. I sensori generici “equivalenti” potrebbero non funzionare correttamente nonostante la compatibilità fisica.
Integrazione avanzata dei sensori
Coordinamento multisensore
Le linee di confezionamento complesse utilizzano spesso più sensori che devono funzionare in modo coordinato:
Sincronizzazione a cascata: Quando più sensori forniscono informazioni temporali, è necessario configurare correttamente la relazione temporale tra i sensori. Utilizzare la logica del PLC o controllori dedicati per coordinare le uscite dei sensori.
Rilevamento ridondante: Le applicazioni critiche possono utilizzare sensori ridondanti per garantire un funzionamento a prova di guasto. Entrambi i sensori devono fornire un risultato concordante prima che il sistema di controllo accetti un segnale di rilevamento valido.
Fusione dei sensori: La combinazione delle informazioni provenienti da diversi tipi di sensori fornisce dati più affidabili rispetto a quelli forniti da un singolo sensore. Ad esempio, l'utilizzo combinato di segni di registrazione e sensori di rilevamento del prodotto consente al sistema di verificare che i tagli avvengano nella posizione corretta rispetto ai contorni del prodotto.
Comunicazione e diagnostica
I sensori moderni offrono funzionalità di comunicazione digitale che migliorano la diagnostica e l'integrazione:
Comunicazione IO-Link: Questo protocollo di comunicazione punto a punto consente la parametrizzazione dei sensori, il recupero dei dati diagnostici e le modifiche alla configurazione tramite il sistema di controllo. IO-Link semplifica la configurazione dei sensori e consente la manutenzione predittiva grazie al monitoraggio degli indicatori di stato dei sensori.
Autodiagnostica: I sensori avanzati monitorano il proprio stato di funzionamento e sono in grado di rilevare problemi quali l'accumulo di contaminanti, il degrado dei LED o guasti elettrici. Le informazioni diagnostiche consentono di effettuare una manutenzione proattiva prima che i guasti dei sensori causino problemi di produzione.
Configurazione remota: Alcuni sensori consentono di modificare i parametri tramite comunicazione di rete, permettendo così di aggiornare la configurazione senza dover accedere fisicamente al sensore. Questa funzionalità è particolarmente utile per macchinari di grandi dimensioni dotati di numerosi sensori.
Conclusione
I sensori fotoelettrici sono componenti essenziali delle moderne confezionatrici orizzontali a flusso continuo, in quanto garantiscono le capacità di rilevamento necessarie per un allineamento preciso del film, un monitoraggio accurato delle confezioni e una verifica affidabile della qualità. Comprendere la tecnologia dei sensori, le corrette pratiche di installazione, le procedure di calibrazione e i requisiti di manutenzione consente ai professionisti del settore del confezionamento di ottimizzare le prestazioni dei sensori e ridurre al minimo i problemi correlati.
I punti chiave di questa guida includono: la scelta del tipo di sensore più adatto a ciascuna applicazione in base ai requisiti di rilevamento, alle condizioni ambientali e alla compatibilità con i sistemi di controllo; l’adozione di procedure di calibrazione sistematiche e la documentazione di tutte le impostazioni per riferimento futuro; l’attuazione di pratiche di manutenzione periodica per prevenire problemi di qualità legati ai sensori; e la comprensione dei problemi più comuni e delle relative soluzioni per consentire una risoluzione efficiente dei guasti.
Path Pack produce confezionatrici orizzontali a Hangzhou, in Cina. Ogni macchina viene testata con il prodotto e il film del cliente prima della spedizione. Se state valutando l’acquisto di una confezionatrice a flusso continuo o avete bisogno di assistenza per una linea già in produzione, contattate il nostro team di ingegneri: vi risponderemo entro un giorno lavorativo.
Investire in una corretta configurazione e manutenzione dei sensori garantisce la qualità dei vostri imballaggi, riduce i tempi di inattività e assicura che le vostre attrezzature funzionino al massimo delle loro potenzialità. In caso di domande relative alla scelta dei sensori, alla loro installazione o alla risoluzione dei problemi, il nostro team di assistenza tecnica è a vostra disposizione per fornire assistenza specialistica.
L'ottimizzazione della risposta dei sensori è fondamentale per ottimizzazione della velocità di confezionamento e della produttività.
Anche una corretta calibrazione dei sensori contribuisce alla sicurezza della macchina — consulta la nostra guida su dispositivi di sicurezza nelle macchine confezionatrici.
A cura del team tecnico di Path Pack
🛠️ Guida pratica: Per istruzioni dettagliate relative al proprio dispositivo, consultare Configurazione dei sensori fotoelettrici nel Centro assistenza Path Pack.
Domande frequenti
A cosa serve un sensore fotoelettrico su una confezionatrice a flusso continuo?
Fornisce gli input di rilevamento della macchina: rilevamento dei segni di registrazione per la pellicola stampata, presenza e spaziatura dei prodotti e tracciamento delle confezioni — elementi fondamentali per un posizionamento accurato della saldatura e una sincronizzazione precisa del taglio.
Come si calibra un sensore di riferimento?
Seguire la sequenza: allineamento meccanico in modo che il raggio intersechi l'area del marchio, quindi regolazione della sensibilità per rilevare il marchio in modo affidabile ignorando la grafica stampata, infine verifica della temporizzazione in condizioni di produzione.
Perché il mio sensore mostra un valore di uscita costante?
Un segnale di uscita costantemente attivo o disattivo indica solitamente un problema di cablaggio, un’anomalia nell’alimentazione o un guasto del sensore. Verificare la tensione di alimentazione ai terminali e controllare il cablaggio prima di sostituire il sensore.
Con quale frequenza vanno controllati i sensori?
Giornalmente: ispezione visiva delle ottiche per verificare la presenza di contaminazioni o danni, la sicurezza dei fissaggi, lo stato dei cavi e una rapida verifica dell’uscita facendo passare un bersaglio attraverso il fascio.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic