Punti chiave
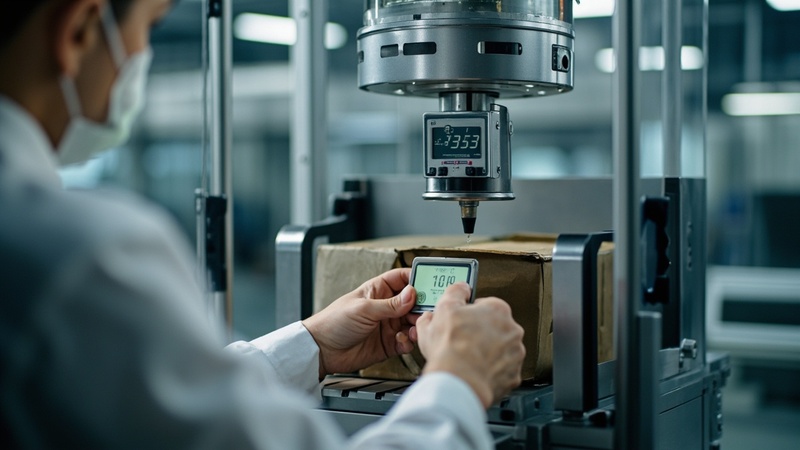
Risposta breve: La calibrazione garantisce la precisione di una macchina confezionatrice: temperatura, tensione del film, temporizzazione, pressione e posizione di taglio devono essere verificati periodicamente rispetto agli standard.
- Cinque ambiti di calibrazione — temperatura, tensione, tempistica/sincronizzazione, pressione, posizione di taglio
- La temperatura è il fattore fondamentale per la qualità delle guarnizioni — la resistenza della guarnizione riflette la precisione della temperatura
- Redigere un protocollo di taratura — frequenza, metodo, norma, accettazione, documentazione
- La calibrazione è in programma — non si tratta di un'attività urgente — inseriscila in calendario come un intervento di manutenzione
La calibrazione richiede un riferimento teorico. Calcolate la lunghezza del sacchetto e la larghezza del film che il vostro prodotto dovrebbe utilizzare, quindi calibrate la macchina in modo che corrisponda a tali valori.
Calcola il valore di riferimento per la calibrazione →Introduzione
Achieving consistent package accuracy is not a matter of luck—it is the result of systematic calibration. Whether you are packaging pharmaceutical patches that require ±0.5 mm seal position tolerance or food bars that need consistent weight distribution, machine calibration directly determines whether your products meet specifications or end up as waste.
Nell'ambito delle nostre attività di messa in servizio e assistenza sul campo relative a macchine per il confezionamento a flusso continuo, i problemi legati alla taratura sono tra le cause più comuni di reclami relativi alla qualità degli imballaggi. La buona notizia è che la maggior parte delle procedure di taratura è semplice, purché se ne comprendano i principi fondamentali e si segua un approccio strutturato.
Questa guida illustra in dettaglio tutti i punti critici di calibrazione di una confezionatrice orizzontale a flusso continuo, dai sistemi di regolazione della temperatura e della tensione al tracciamento del film e al posizionamento del prodotto. Al termine della lettura, avrete a disposizione un protocollo chiaro per garantire che la vostra macchina produca confezioni precise e uniformi giorno dopo giorno.
Punto chiave: Una corretta calibrazione riduce in modo significativo lo spreco di materiale, migliora l'uniformità della qualità delle sigillature e prolunga la durata operativa dei componenti critici.
Le procedure di taratura descritte nella presente guida si applicano alle confezionatrici a flusso orizzontale quali la Confezionatrice a flusso JC250.
Perché la calibrazione è più importante di quanto si pensi
Il vero costo di una calibrazione inadeguata
Molti operatori considerano la taratura un’operazione del tipo “imposta e dimentica”. In realtà, la deriva della taratura è continua e cumulativa. Ecco cosa succede quando la taratura non rientra più nei parametri specificati:
| Problema di calibrazione | Sintomo visibile | Rifiuti stimati | Livello di rischio |
|---|---|---|---|
| Deriva della temperatura | Guarnizioni danneggiate o bruciate | Tasso di scarto 3-8% | Alto |
| Squilibrio di tensione | Sigilli storti, pieghe | Rifiuti di pellicola 2-5% | Medio |
| Disallineamento temporale | Prodotto decentrato | Tasso di scarto 5-12% | Critico |
| Errore di tracciamento del film | Taglio irregolare, sfalsamento di registrazione | Rifiuti di pellicola 4-10% | Alto |
| Incoerenza della pressione | Guasti intermittenti delle guarnizioni | Tasso di scarto 1-4% | Medio |
Per una macchina che produce 80 confezioni al minuto, un tasso di scarto di 5% corrisponde a circa 1.920 confezioni scartate per turno di 8 ore (80 × 60 × 8 × 5%). A $0,03 per confezione tra pellicola e prodotto, ciò equivale a circa $58 per turno — oltre $1.250 al mese con un programma a turno unico di 22 giorni. La calibrazione non è solo una misura di qualità: è una strategia diretta di risparmio sui costi.
Quando effettuare la calibrazione
La calibrazione deve essere effettuata con la seguente periodicità:
- Ogni giorno: Controlli rapidi di verifica (visualizzazione della temperatura, tracciamento del film, posizione di taglio)
- Settimanale: Verifica del sistema di tensionamento, controllo della pressione di tenuta
- Mensile: Protocollo di calibrazione completo (tutti i sistemi)
- Dopo la manutenzione: Ogni volta che vengono sostituite cinghie, catene, sensori o resistenze
- Cambio di prodotto: Quando si passa a tipi di pellicola o formati di prodotto diversi
- Stagionale: Le variazioni di temperatura e umidità possono influire sul funzionamento della macchina
Quanto è importante la taratura della temperatura per la qualità delle sigillature?
Che cos’è la deriva termica?
La temperatura di saldatura è il parametro più critico nel confezionamento a flusso continuo. La maggior parte delle macchine utilizza riscaldatori a controllo PID con retroazione tramite termocoppia. Con il passare del tempo, le termocoppie si deteriorano e i parametri PID subiscono una deriva, causando una discrepanza tra la temperatura di saldatura effettiva e il valore visualizzato.
A thermocouple can drift by 5-15°C over its operational lifetime. For BOPP films with a sealing range of 130-160°C, a 10°C drift can push you from a good seal to a burned one—or from adequate sealing to weak seals that fail during transport.
Calibrazione della temperatura passo dopo passo
Strumenti necessari: Termometro a infrarossi calibrato (precisione ±1 °C), sonda termocoppia di superficie, scheda di calibrazione.
- Preriscaldare la macchina alla normale temperatura di esercizio. Attendere almeno 30 minuti per consentire la stabilizzazione termica.
- Misurare la temperatura effettiva della barra di saldatura utilizzando la sonda termocoppia di superficie in tre punti: a sinistra, al centro e a destra della barra di saldatura. Registrare ogni lettura.
- Confronta la temperatura effettiva con quella visualizzata. Se la variazione supera i ±3 °C, è necessario effettuare una regolazione.
- Accedi al menu di calibrazione del regolatore PID (La procedura varia a seconda della marca del controllore: i controllori Siemens, Schneider e Delta presentano ciascuno modalità di accesso diverse).
- Regolare l'offset di temperatura per allineare il valore visualizzato al valore effettivo misurato.
- Verificare in un secondo punto di temperatura (almeno 30 °C in più o in meno rispetto alla prima misurazione) per verificare la linearità.
- Documentare i risultati nel registro di calibrazione, indicando la data, la temperatura ambiente e i valori misurati.
Consiglio da esperti degli ingegneri di Path Pack: Si consiglia di sostituire le termocoppie ogni anno come misura di manutenzione preventiva. Il costo di una termocoppia ($15-30) è irrisorio rispetto al costo derivante da guasti dovuti a difetti di tenuta.
Considerazioni sulla temperatura multizona
Le confezionatrici a flusso avanzate dispongono spesso di più zone di temperatura:
- Barra di tenuta (tenuta terminale): In genere 130-170 °C, a seconda del tipo di pellicola
- Guarnizione longitudinale: Può differire dalla temperatura della tenuta terminale di 10-30 °C
- Ganasce di crimpatura: Di solito è consigliabile lavarlo a temperature più basse per evitare che si sgualcisca
Ogni zona deve essere calibrata in modo indipendente. Abbiamo riscontrato casi in cui gli operatori controllavano solo la temperatura della saldatura terminale, mentre quella della saldatura longitudinale era di 20 °C inferiore alle specifiche, causando guasti intermittenti alla saldatura estremamente difficili da diagnosticare.
Correlati: Configurazione della velocità di confezionamento e della produzione: ottimizzazione
Taratura della tensione del film
Perché la taratura della tensione è fondamentale
La tensione del film influisce praticamente su ogni aspetto della qualità della confezione: l’allineamento della saldatura, la formazione di grinze, la precisione di registrazione e la rottura del film. Una tensione eccessiva provoca l’allungamento del film (con conseguenti tagli imprecisi e scostamenti nella registrazione), mentre una tensione insufficiente causa grinze e problemi di tracciamento.
Correlati: Cambio di prodotto: formato rapido ed efficiente
Misurazione e regolazione della tensione
La maggior parte delle confezionatrici a flusso moderne utilizza gruppi di rulli "dancer" con controllo della tensione pneumatico o elettronico. Ecco come effettuare la calibrazione:
- Portare il rullo del ballerino in posizione neutra (punto intermedio del percorso).
- Installare un misuratore di tensione (oppure utilizzare il display di tensione integrato nella macchina, se calibrato).
- Infilare la pellicola attraverso tutti i rulli di guida e il collare di formatura.
- Far funzionare la macchina alla velocità di produzione e misurare la tensione effettiva.
- Confrontare con l'intervallo di tensione raccomandato dal fornitore del film. Valori comuni:
- BOPP (20-30 μm): 8-15 N
- LDPE (40-80 μm): 12-25 N
- CPP (30-50 μm): 10-20 N
- Composito di alluminio: 15-30 N
- Regolare il regolatore di tensione fino a quando il valore misurato non rientra nell'intervallo raccomandato.
- Verificare a diverse velocità della macchina (minimo, nominale, massimo) per garantire una tensione costante su tutto il campo di funzionamento.
Errore comune: Molti operatori regolano la tensione a occhio. Sebbene gli operatori esperti sviluppino un buon intuito, questo metodo non è ripetibile e non è trasferibile tra i membri del team. Utilizzate sempre valori misurati.
Equilibrio delle tensioni in tutto il Web
Per le macchine di grande formato (larghezza del film >300 mm), verificare che la tensione sia uniforme su tutta la larghezza del nastro. Una tensione non uniforme fa sì che il film si sposti verso un lato, causando sigillature storte. Utilizzare un profilo di tensione del nastro, se la macchina lo supporta, oppure regolare il parallelismo dei rulli.
Che cos’è la taratura della temporizzazione e della sincronizzazione?
Il cuore della precisione nell'imballaggio
La calibrazione della sincronizzazione garantisce che il prodotto si trovi nella posizione corretta rispetto alla pellicola nel momento in cui avvengono la sigillatura terminale e il taglio. Anche un errore di sincronizzazione di soli 2 mm può causare:
- Guarnizioni deformate
- Prodotto che sporge dalla confezione
- Lunghezza del pacco non uniforme
- Segni di registrazione del film non allineati
Calibrazione dell'encoder
L'encoder rotativo montato sull'albero motore principale fornisce il riferimento temporale per l'intera macchina. Se l'encoder è calibrato in modo errato, ne risentono tutti i processi a valle.
- Verificare il montaggio dell'encoder è ben fissato, senza gioco né assiale né radiale.
- Verificare le impostazioni di risoluzione dell'encoder nel PLC, verificare che corrispondano alle specifiche effettive dell'encoder (ad es., 1000 PPR rispetto a 2000 PPR).
- Eseguire una verifica della lunghezza di taglio: Impostare una lunghezza di taglio target di 200 mm, eseguire 10 cicli di lavorazione e misurare ciascuno di essi con un calibro. Calcolare la media e la deviazione standard.
- Se la media presenta una deviazione superiore a ±0,5 mm, regolare il fattore di calibrazione dell'encoder nel sistema di controllo.
Sincronizzazione dell'alimentazione del prodotto
La tempistica di alimentazione del prodotto determina la posizione del prodotto all'interno della confezione. Una corretta calibrazione garantisce:
- Margini uguali su entrambi i lati del prodotto
- Nessuna interferenza del prodotto con le aree di tenuta
- Aspetto uniforme su tutte le confezioni
Procedura di calibrazione:
- Posizionare un prodotto di prova sul nastro trasportatore di alimentazione.
- Far funzionare la macchina in modalità manuale/a passo.
- Posizionare la pellicola in modo che il segno di taglio sia allineato con il coltello.
- Spingere delicatamente il prodotto in avanti finché non risulta perfettamente centrato nel tubo di pellicola.
- Prendere nota della posizione dell'encoder in questo momento.
- Impostare questa posizione come punto di riferimento per la sincronizzazione dell'alimentazione del prodotto.
- Eseguire 20 pacchetti di test e verificare che il posizionamento sia coerente.
Vantaggi di Path Pack: Le nostre macchine utilizzano sistemi di servoazionamento Siemens con profilatura elettronica delle camme, che consentono regolazioni della fasatura con incrementi di 0,01 mm. Questo livello di precisione è difficile da ottenere con sistemi ad accoppiamento meccanico.
Taratura della pressione per garantire una forza di tenuta costante
Nozioni fondamentali sulla pressione delle guarnizioni
La pressione di tenuta, insieme alla temperatura e al tempo di permanenza, contribuisce a creare una tenuta efficace. Questi tre parametri sono interdipendenti: la modifica di uno di essi richiede l'adeguamento degli altri.
Nella maggior parte delle confezionatrici a flusso, la pressione di sigillatura è controllata da:
- Meccanismi a molla (macchine semplici)
- Cilindri pneumatici (macchine di fascia media)
- Sistemi di pressione servocomandati (macchine di fascia alta)
Procedura di calibrazione
- Installare la pellicola sensibile alla pressione (ad es., pellicola Fuji Prescale) tra le barre di saldatura.
- Effettuare una prova di tenuta in condizioni normali di funzionamento.
- Rimuovere la pellicola ed esaminare la distribuzione della pressione. Dovresti vedere:
- Colore uniforme su tutta la larghezza della guarnizione
- Nessuna lacuna né zona chiara
- Distribuzione simmetrica della pressione
- Misurare la resistenza della tenuta utilizzando un test di pelatura (norma ASTM F88). La resistenza richiesta dipende dall'applicazione, ma in generale:
- Prodotti alimentari: 2-5 N/15 mm
- Settore farmaceutico: 5-10 N/15 mm (secondo gli standard ISTA)
- Dispositivi medici: 8-15 N/15 mm
- Regolare la pressione se la resistenza della tenuta non rientra nell'intervallo accettabile.
- Documentare le impostazioni della pressione per ogni combinazione di prodotto e film.
Controllo dell'uniformità della pressione
Verificare che la pressione sia uniforme su tutta la larghezza della guarnizione effettuando diverse prove di distacco in diverse posizioni (bordo sinistro, centro, bordo destro). La variazione deve essere inferiore a 15% su tutta la larghezza della guarnizione.
Come gestite la calibrazione della posizione di taglio e della registrazione?
Ottenere tagli netti
Il coltello per il taglio trasversale deve tagliare esattamente nella posizione corretta rispetto al prodotto e al segno di registrazione della pellicola. Tagli disallineati causano confezioni con margini irregolari, bordi del prodotto esposti o stampa di registrazione danneggiata.
Fasi di calibrazione
- Installare il sensore fotoelettrico per rilevare il segno di registrazione sulla pellicola.
- Regolare la sensibilità del sensore finché non rilevi in modo affidabile il segnale senza falsi allarmi.
- Imposta l'offset di taglio nel sistema di controllo, in modo che la lama si attivi nella posizione corretta rispetto al segno di riferimento.
- Esegui 20 pacchetti e misurare la posizione del taglio rispetto al segno di registro.
- Verificare la deviazione standard è inferiore a 0,5 mm. In caso contrario, verificare la presenza di gioco meccanico nel gruppo lama o di vibrazioni eccessive.
Considerazioni relative al marchio di registrazione
- Assicurarsi che i segni di registrazione siano stampati con un contrasto sufficiente (in genere nero su bianco, larghezza minima di 1 mm)
- Mantenere pulita la lente del sensore fotoelettrico
- Verificare che i rulli di guida della pellicola non ne provochino l'oscillazione, poiché ciò potrebbe compromettere il rilevamento da parte del sensore
Creazione del protocollo di calibrazione
La documentazione è fondamentale
Un protocollo di calibrazione corretto comprende:
- Lista di controllo per la taratura con tutti i punti di misurazione
- Intervalli ammissibili per ciascun parametro
- Strumenti di misurazione necessari e lo stato della loro calibrazione
- Procedure dettagliate per ogni operazione di taratura
- Fogli di registrazione per documentare i risultati
- Fattori che determinano l'adozione di azioni correttive (Cosa fare quando un parametro non rientra nelle specifiche)
- Programma di taratura con responsabilità assegnate
Strumenti consigliati
| Strumento | Precisione richiesta | Costo tipico | Intervallo di taratura |
|---|---|---|---|
| Termometro a infrarossi | ±1 °C | $150-400 | Ogni anno |
| Termocoppia di superficie | ±0,5 °C | $50-100 | Ogni anno |
| Misuratore di tensione | ±0,5 N | $300-800 | Ogni anno |
| Calibro digitale | ±0,01 mm | $30-100 | Ogni anno |
| Pellicola sensibile alla pressione | N/A | $100-200 per confezione | N/A |
| Dispositivo di prova di pelatura | ±0,1 N | $500-2,000 | Ogni anno |
Calibrare in base alla teoria, non alle supposizioni
Per ottenere risultati accurati, occorre innanzitutto conoscere i valori corretti. Il calcolatore gratuito calcola la larghezza teorica del film e la lunghezza del sacchetto in base alle dimensioni del prodotto o al peso di riempimento: questo è il valore di riferimento verso cui dovrebbe convergere la calibrazione.
- ✓ Larghezza teorica del film e lunghezza del sacchetto
- ✓ Riferimento per l'allineamento della guarnizione e del taglio
- ✓ Riferimento di densità per i prodotti in polvere
- ✓ Strumento gratuito, risultato immediato
Domande frequenti
Con quale frequenza dovrei calibrare la mia confezionatrice a flusso continuo?
Come minimo, eseguire una calibrazione completa ogni mese. Tuttavia, i controlli di verifica quotidiani (temperatura, posizione di taglio, allineamento della pellicola) dovrebbero far parte della routine di avvio. Dopo ogni intervento di manutenzione, ricalibrare i sistemi interessati prima di riprendere la produzione.
Qual è l'errore più comune nella calibrazione?
L'errore più comune è quello di controllare solo un parametro (di solito la temperatura), trascurando la tensione e la sincronizzazione. Questi tre sistemi sono interconnessi: un problema di temperatura potrebbe infatti essere causato da un tempo di permanenza errato dovuto a un problema di sincronizzazione. Controllate sempre tutti i sistemi nel loro insieme.
Posso calibrare la macchina da solo o devo rivolgermi a un tecnico specializzato?
La calibrazione di base (offset di temperatura, posizione di taglio, allineamento del film) può essere eseguita da operatori addestrati. Tuttavia, la calibrazione dell’encoder, la regolazione del PID e le regolazioni del sistema servoassistito devono essere eseguite da tecnici qualificati. Noi di Path Pack offriamo una formazione completa affinché il vostro team possa gestire autonomamente le operazioni di calibrazione di routine.
Come faccio a sapere se i miei strumenti di calibrazione sono precisi?
Tutti gli strumenti di misura devono essere riconducibili agli standard nazionali (NIST negli Stati Uniti, PTB in Germania, NIM in Cina). Fate calibrare i vostri strumenti ogni anno da un laboratorio accreditato. Conservate i certificati di calibrazione in archivio per gli audit di qualità.
Cosa devo fare se i valori di calibrazione continuano a variare?
Una deriva ricorrente indica solitamente un problema di fondo: cuscinetti usurati che causano vibrazioni, termocoppie deteriorate, collegamenti meccanici allentati o invecchiamento dei componenti elettronici. Se la deriva supera i limiti accettabili tra una taratura programmata e l'altra, è necessario individuare la causa alla radice anziché limitarsi a effettuare una nuova taratura.
Conclusione
La taratura delle macchine non è un’operazione da eseguire una tantum, bensì un’attività continua che incide direttamente sulla qualità dei prodotti, sui costi dei materiali e sulla durata delle attrezzature. Ecco i punti chiave da tenere a mente:
- Taratura della temperatura andrebbero verificati con misurazioni effettive, non solo con i valori visualizzati sullo schermo
- Tensione del film deve essere misurato in modo oggettivo e adattato al tipo specifico di pellicola utilizzato
- Tempistica e sincronizzazione richiedono regolazioni di precisione e verifiche periodiche
- Pressione di tenuta deve essere uniforme e documentata per ogni combinazione prodotto-pellicola
- Documentazione trasforma la calibrazione da un’arte a un processo ripetibile e verificabile
Investire tempo in un protocollo di calibrazione strutturato si ripaga da sé grazie alla riduzione degli scarti, al minor numero di reclami relativi alla qualità e a una produzione più costante. Le macchine Path Pack sono progettate con componenti Siemens e Schneider che garantiscono la stabilità della calibrazione.
Se state riscontrando problemi di precisione con la vostra attuale linea di confezionamento, oppure se state valutando l'acquisto di nuove attrezzature per il vostro stabilimento, il nostro team di ingegneri è in grado di fornirvi una valutazione dettagliata. Contatta Path Pack oggi stesso per discutere delle tue esigenze in materia di precisione di confezionamento.
A cura del team tecnico di Path Pack
🛠️ Guida pratica: Per istruzioni dettagliate relative al proprio dispositivo, consultare Calibrazione della macchina nel Centro assistenza Path Pack.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic