Confezionatrici a flusso continuo — La guida B2B completa
Oltre 25 articoli su selezione, funzionamento, manutenzione e risoluzione dei problemi per i tecnici del settore del confezionamento.
Punti chiave
Risposta breve: La regolazione della lama di taglio dipende dalle condizioni della lama, dal gioco e dalla sincronizzazione: va effettuata con la macchina bloccata e verificata tramite tagli di prova prima di avviare la produzione.
- Sicurezza prima dell'installazione — È obbligatorio applicare il sistema di blocco e segnalazione; non regolare mai una lama sotto tensione
- Scopri il tipo di coltello che possiedi — Le configurazioni a rotazione, a lama calda e a cesoia si regolano in modo diverso
- Segui la sequenza dei passaggi — controlli preliminari, regolazione meccanica, quindi tagli di prova
- I bordi frastagliati possono avere tre cause — lama smussata, gioco errato o vibrazioni — ispezionare con l’ausilio di una lente di ingrandimento
- Cura preventiva quotidiana — L’ispezione visiva dei bordi e la pulizia prevengono la maggior parte dei difetti di taglio
Introduzione
La lama di taglio è uno dei componenti più importanti in qualsiasi macchina orizzontale macchina confezionatrice a flusso continuo. Se regolato correttamente, garantisce sigillature pulite e precise esattamente nella posizione corretta su ogni confezione. Se disallineato, può causare danni al prodotto, difetti di sigillatura, spreco di materiale e costosi tempi di fermo. Sulla base della nostra esperienza nell’assistenza a centinaia di linee di confezionamento nei settori alimentare, farmaceutico e cosmetico, i problemi relativi alla regolazione delle lame rappresentano circa il 15-20% di tutti i reclami relativi alla qualità del confezionamento che riceviamo.
In questa guida imparerete come regolare correttamente la lama di taglio della vostra confezionatrice a flusso continuo, comprenderete la relazione tra la sincronizzazione della lama e la registrazione del film, risolverete i problemi di taglio più comuni ed effettuerete la manutenzione ordinaria lista di controllo per la manutenzione quotidiana per garantire che la lama mantenga le massime prestazioni. Che si tratti di mettere a punto una nuova macchina, di cambiare prodotto o di risolvere problemi di taglio ricorrenti, questa guida vi fornirà le conoscenze tecniche necessarie.
Tratteremo le procedure di regolazione meccanica, la calibrazione dei sensori, la sincronizzazione dei tempi e le pratiche di manutenzione preventiva. Al termine del corso, avrete acquisito una comprensione completa di come ottenere tagli uniformi e di alta qualità sul vostro Path Pack o su altre attrezzature di confezionamento orizzontale a flusso continuo.
Le procedure di regolazione riportate di seguito si applicano alle confezionatrici a flusso orizzontale come la Confezionatrice a flusso JC250.
Che cos’è il gruppo coltello di taglio e perché è importante?
Tipi di coltelli e loro applicazioni
Le confezionatrici a flusso orizzontale utilizzano diverse configurazioni di lame, ciascuna progettata per specifiche applicazioni di confezionamento e materiali cinematografici. Capire di quale tipo di coltello si tratta è il primo passo per una regolazione corretta.
Lame rotanti sono il tipo più diffuso nelle moderne confezionatrici a flusso continuo. Sono dotate di una lama circolare che ruota ad alta velocità, garantendo un taglio netto con una distorsione minima del film. Le lame rotanti sono ideali per applicazioni ad alta velocità e funzionano bene con la maggior parte dei tipi di film, compresi i laminati, i film coestrusi e i materiali a base di carta.
Lame alternative utilizzano un movimento di taglio lineare e si trovano in genere nelle macchine più datate o in applicazioni specializzate. Offrono un’eccellente pressione di taglio per materiali spessi, ma presentano una velocità limitata rispetto ai modelli rotativi.
Coltelli a ultrasuoni rappresentano l'ultima innovazione nel campo della tecnologia di taglio dei film. Anziché lame meccaniche, utilizzano vibrazioni ad alta frequenza (in genere 20-40 kHz) per tagliare i film con una generazione minima di calore. Questa tecnologia è particolarmente utile per i prodotti sensibili al calore e impedisce la saldatura dei bordi del film durante il taglio.
Le confezionatrici a flusso continuo Path Pack sono dotate di serie di gruppi di lame rotanti di precisione; sono inoltre disponibili, come opzione, sistemi di taglio a ultrasuoni per applicazioni specializzate che richiedono un impatto termico minimo sul prodotto o sulla confezione.
Componenti principali del gruppo coltello
Il gruppo coltello di taglio è costituito da diversi componenti interconnessi che devono funzionare in modo coordinato:
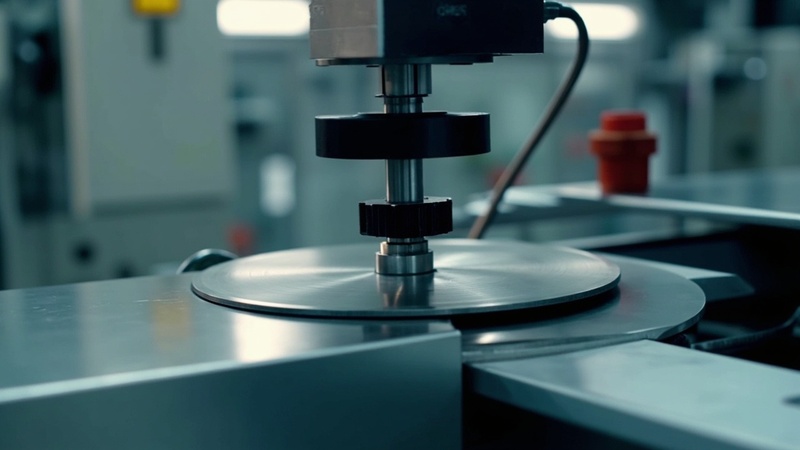
Il portacoltelli fissa la lama e funge da punto di fissaggio per i meccanismi di regolazione. La maggior parte dei supporti offre la possibilità di regolazione radiale (laterale), assiale (in profondità) e angolare.
Il lama da taglio è l'elemento di taglio vero e proprio. I materiali delle lame includono l'acciaio rapido (HSS), il carburo di tungsteno e varianti con rivestimento in diamante. La scelta del materiale della lama influisce sulla qualità del taglio, sulla durata della lama e sul costo.
Il manico del coltello trasmette il movimento rotatorio dal sistema di azionamento al portacoltelli. Deve garantire una concentricità precisa per evitare vibrazioni e assicurare una qualità di taglio costante.
Il meccanismo di temporizzazione sincronizza la rotazione della lama con il movimento lineare della pellicola. Ciò comporta in genere l’utilizzo di un servomotore, un encoder e un sistema di controllo PLC che calcola il momento esatto in cui avviare ogni taglio in base alle informazioni di posizione della pellicola.
Il ruolo della sincronizzazione del coltello nella qualità del confezionamento
La sincronizzazione della lama è forse la regolazione più critica dell’intero sistema di taglio. La sincronizzazione determina il momento in cui la lama inizia il proprio movimento di taglio rispetto alla posizione del film. Un errore di appena pochi millisecondi può causare sigillature disallineate, tagli incompleti o il contatto con il prodotto durante il taglio.
Le moderne confezionatrici a flusso continuo, come le macchine Path Pack, utilizzano sistemi di controllo a circuito chiuso con sensori fotoelettrici per monitorare costantemente la posizione del film e regolare la sincronizzazione della lama in tempo reale. Ciò garantisce la precisione del taglio anche in caso di variazioni della tensione del film o quando si passa da uno spessore all’altro.
Come si esegue la regolazione del coltello passo dopo passo?
Preparativi preliminari alla regolazione
Prima di effettuare qualsiasi regolazione meccanica, eseguire le seguenti operazioni preliminari per garantire la sicurezza e ottenere risultati ottimali:
La sicurezza prima di tutto: Assicurarsi che la macchina sia completamente ferma e che tutte le fonti di energia siano state isolate. È necessario attenersi alle procedure di blocco e segnalazione (lockout/tagout). Non tentare mai di regolare le lame mentre la macchina è in funzione o quando nel sistema è presente energia residua.
Preparare gli attrezzi: Ti serviranno i seguenti strumenti: set di chiavi esagonali metriche (2-10 mm), spessimetri (con intervallo 0,05-0,5 mm), calibro digitale, tachimetro o luce stroboscopica per la verifica della fasatura, documentazione del costruttore relativa alla regolazione delle lame e un panno pulito che non lasci pelucchi.
Configurazione del film e del prodotto: Assicurati di aver caricato la pellicola corretta e di averla inserita correttamente. La regolazione deve essere effettuata utilizzando la pellicola di produzione effettiva, non materiale di prova, poiché pellicole diverse si comportano in modo diverso durante il taglio.
Regolazione meccanica della posizione della lama
Una volta adottati i protocolli di sicurezza, seguire questa procedura sistematica per il posizionamento meccanico del coltello:
Fase 1: Regolazione iniziale dell'innesto della lama
Allentare leggermente le viti di fissaggio del portacoltello per consentirne la regolazione. Utilizzando lo spessimetro specificato dal produttore, impostare la profondità iniziale di contatto della lama. Per la maggior parte delle lame rotanti, tale profondità è in genere compresa tra 0,1 e 0,3 mm oltre la superficie del film. Inserire lo spessimetro tra il bordo della lama e una superficie di riferimento sul portacoltello.
Fase 2: Regolazione della posizione laterale
La posizione laterale (radiale) determina il punto in cui la lama entra in contatto con la pellicola rispetto alla linea centrale della ganascia di saldatura. Allentare le viti di regolazione laterale e spostare delicatamente il portalamina fino a quando il bordo della lama non si allinea con il centro della ganascia di saldatura. Utilizzare il calibro digitale per verificare la distanza dal centro dell'albero della lama alla superficie di saldatura.
Fase 3: Verifica del gioco delle lame
Con il coltello in posizione di riposo (non di taglio), verificare il gioco della lama su entrambi i lati del piano di taglio. Un gioco irregolare può causare la deflessione della lama durante il taglio, compromettendone la qualità. Regolare fino a quando il gioco non rientra in un intervallo di ±0,05 mm su entrambi i lati.
Fase 4: Controllo dell'eccentricità
Correlati: Risoluzione dei problemi relativi alla termosaldatura: resistenza della saldatura
Ruotare manualmente il coltello di un giro completo, controllando l'eccentricità della lama con un comparatore. L'eccentricità massima accettabile è in genere di 0,05 mm per le applicazioni ad alta velocità. Un'eccentricità eccessiva indica un cuscinetto usurato, un albero piegato o una lama danneggiata che deve essere sostituita.
Correlati: Coltello caldo vs sega circolare: approfondimento
Taratura dei sensori fotoelettrici
Il sensore fotoelettrico fornisce al sistema di controllo informazioni fondamentali sulla posizione. Una corretta calibrazione del sensore garantisce che la lama inizi il taglio esattamente al momento giusto.
Scelta del tipo di sensore: I sensori riflettenti funzionano al meglio con pellicole dotate di segni di registrazione stampati. I sensori a barriera sono preferibili per le pellicole trasparenti senza stampa. Scegliete il tipo di sensore più adatto alla vostra applicazione.
Posizione di montaggio: Installare il sensore in modo che la sua zona di rilevamento sia allineata con il segno di riferimento o il bordo della pellicola che si desidera monitorare. Il sensore deve essere montato perpendicolarmente alla superficie della pellicola a una distanza di 10-15 mm.
Regolazione della sensibilità: Con la macchina in funzione a velocità ridotta, regolare la sensibilità del sensore fino a quando non rileva in modo affidabile il segno di registrazione senza attivarsi a causa delle variazioni della pellicola o dei motivi di stampa. L'indicatore LED dovrebbe accendersi in modo costante per ogni segno.
Compensazione del ritardo di temporizzazione: La maggior parte dei sistemi PLC consente di regolare tramite software il tempo di avvio del taglio. Tale parametro è solitamente espresso in gradi di rotazione della lama o in millisecondi prima che la lama raggiunga la posizione di taglio. Consultare la documentazione della macchina per conoscere il campo di regolazione corretto.
Ispezione della cinghia di distribuzione e del sistema di trasmissione
Il sistema di trasmissione del coltello deve essere in buone condizioni per garantire una sincronizzazione precisa. Ispezionare i seguenti componenti:
Stato della cinghia di distribuzione: Verificare la presenza di denti scheggiati, bordi sfilacciati o segni di usura. Sostituire la cinghia se si riscontrano danni visibili. Gli intervalli di sostituzione della cinghia di distribuzione variano a seconda del costruttore, ma in genere vanno da 2.000 a 4.000 ore di funzionamento.
Tensione della cinghia: Una tensione errata provoca errori di sincronizzazione e un'usura prematura. Utilizzare un misuratore di tensione della cinghia per verificare che la tensione rientri nelle specifiche del produttore. La maggior parte delle cinghie di distribuzione richiede una deflessione compresa tra 5 e 15 mm sotto una pressione moderata.
Allineamento degli ingranaggi: Controllare l'ingranaggio di trasmissione del coltello e gli eventuali ingranaggi folli per verificare che non presentino segni di usura, danni o residui. Assicurarsi che gli ingranaggi siano correttamente posizionati sui rispettivi alberi e che le viti di fissaggio o le clip di ritenuta siano ben salde.
Parametri del controller del motore: Verificare che i parametri del servoazionamento o del controller del motore siano conformi alle specifiche del produttore. Valori errati dei guadagni di accelerazione, decelerazione o posizionamento possono causare instabilità di temporizzazione.
Risoluzione dei problemi più comuni relativi ai coltelli
Problema: il bordo di taglio è frastagliato o presenta sbavature
Analisi delle cause alla radice: I bordi di taglio frastagliati o con sbavature indicano in genere una lama smussata, una regolazione errata della distanza della lama o vibrazioni durante il taglio.
Soluzioni:
Per prima cosa, ispezionare il filo della lama con una lente d'ingrandimento. Se il filo appare consumato, scheggiato o arrotondato, sostituire la lama. Una lama affilata correttamente dovrebbe avere un raggio del filo inferiore a 0,01 mm.
In secondo luogo, verificare il gioco della lama. Un gioco insufficiente fa sì che la lama strisci sul materiale anziché tagliarlo in modo netto. Aumentare il gioco con incrementi di 0,05 mm fino a quando la qualità del taglio non migliora.
In terzo luogo, verificare la presenza di fonti di vibrazione. Ispezionare i cuscinetti dell’albero della lama per individuare eventuali segni di usura o contaminazione. Verificare che tutti i dispositivi di fissaggio siano serrati correttamente. Se le vibrazioni persistono, valutare l’opportunità di aggiungere un sistema di smorzamento della lama.
Problema: pacchi tagliati nella posizione sbagliata
Analisi delle cause alla radice: Una posizione di taglio errata è solitamente dovuta a problemi ai sensori, alla cinghia di distribuzione o a errori nei parametri del PLC.
Soluzioni:
Pulire il sensore del codice di immatricolazione e verificarne l'allineamento. La presenza di sporco o un disallineamento possono causare un rilevamento irregolare. Verificare il funzionamento del sensore utilizzando una luce stroboscopica per accertarsi che il rilevamento sia regolare.
Controllare che la cinghia di distribuzione non presenti segni di usura o danni. Una cinghia usurata può allungarsi nel tempo, causando errori di fasatura cumulativi. Sostituirla se presenta segni di usura.
Ricalibrare il ritardo di temporizzazione del sensore nel PLC. Piccole regolazioni (in genere ±5-20 millisecondi) possono correggere gli errori sistematici di posizionamento.
Se la macchina utilizza il posizionamento assoluto, verificare la presenza di eventuali problemi relativi all'encoder o al resolver. Interferenze nel segnale o problemi di cablaggio possono causare errori di posizionamento intermittenti.
Problema: vibrazioni o oscillazioni della lama del coltello
Analisi delle cause alla radice: Il vibro-vibro della lama indica un allentamento meccanico, un guasto al cuscinetto o problemi di montaggio della lama.
Soluzioni:
Serrare tutte le viti di fissaggio del portacoltelli secondo le specifiche di coppia corrette. Utilizzare una chiave dinamometrica per garantire un serraggio uniforme.
Controllare e sostituire i cuscinetti dell'albero della lama se si rileva gioco. Un gioco dei cuscinetti anche minimo, pari a soli 0,02 mm, può causare un vibrazione percepibile alle alte velocità.
Verificare che la lama sia correttamente inserita nel suo alloggiamento, senza spazi vuoti né residui. Pulire le superfici di accoppiamento dell'alloggiamento e della lama prima di procedere al rimontaggio.
Problema: lo strato si strappa durante il taglio
Analisi delle cause alla radice: Lo strappo del film durante il taglio è spesso causato da un innesto errato della lama, da una lama smussata o da un’angolazione inadeguata della lama.
Soluzioni:
Ridurre la profondità di taglio. Una penetrazione eccessiva della lama genera una forza di taglio troppo elevata che può strappare i film sottili.
Aumenta la velocità di taglio se la tua macchina consente di regolarla in modo indipendente. Le lame rotanti tagliano in modo più netto a velocità più elevate grazie all'azione di affettatura.
Verificare che l'angolo della lama sia adeguato al tipo di pellicola in uso. Alcune pellicole richiedono geometrie specifiche della lama per garantire un taglio netto. Rivolgersi al proprio fornitore di pellicole per consigli.
Manutenzione preventiva
Manutenzione quotidiana dei coltelli
Ispezione visiva: Prima di ogni ciclo di produzione, ispezionare visivamente il filo della lama in condizioni di buona illuminazione. Verificare la presenza di scheggiature, intaccature o segni di usura anomali.
Pulizia delle lame: Rimuovere eventuali residui di pellicola o accumuli di adesivo dalla lama utilizzando un panno morbido e una soluzione detergente adeguata. Evitare l'uso di materiali abrasivi che potrebbero danneggiare il filo della lama.
Controllo dei sensori: Verificare che il LED del sensore della targa rimanga acceso in modo costante durante il funzionamento.
Manutenzione settimanale dei coltelli
Test di affilatura delle lame: Effettuare un taglio di prova su un campione della pellicola da produzione. Il taglio deve risultare netto e dritto, senza richiedere uno sforzo eccessivo.
Controllo della temperatura dei cuscinetti: Utilizzare un termometro a infrarossi per controllare la temperatura dei cuscinetti dell'albero del coltello durante il funzionamento. Temperature notevolmente superiori a quella ambiente indicano potenziali problemi ai cuscinetti.
Ispezione del sistema di trasmissione: Controllare lo stato e la tensione della cinghia di distribuzione. Verificare che le protezioni della cinghia siano ben fissate e che non si avvertano rumori o vibrazioni anomali.
Manutenzione mensile dei coltelli
Sostituzione completa della lama: Sostituire in base alle seguenti condizioni: controllare settimanalmente e sostituire quando la qualità del taglio peggiora o all’intervallo effettivamente richiesto dal tipo di pellicola e dal volume di lavorazione, non secondo un calendario fisso. Le lame che hanno superato la loro durata utile possono causare danni al prodotto e problemi di qualità.
Verifica dell'allineamento: Eseguire un controllo completo dell'allineamento delle lame utilizzando spessimetri e comparatori a quadrante. Verificare che tutte le regolazioni rientrino nei limiti specificati.
Calibrazione del sistema di controllo: Seguire la procedura raccomandata dal produttore per verificare e ricalibrare il circuito di controllo della fasatura della lama.
Manutenzione annuale del sistema di coltelli
Sostituzione completa dei cuscinetti: Ispezionare i cuscinetti dell'albero del coltello e sostituirli in base alle condizioni — gioco, rumore o aumento della temperatura — e non secondo un calendario prestabilito. Il guasto dei cuscinetti può causare costosi tempi di fermo non programmati.
Revisione del sistema di trasmissione: Sostituire le cinghie di distribuzione, controllare l'usura degli ingranaggi e verificare i parametri del controller del motore.
Verifica del sistema: Eseguire una verifica completa dei tempi utilizzando apparecchiature di prova di precisione. Documentare tutte le misurazioni per riferimento futuro.
Prestazioni del coltello per diversi tipi di pellicola
Pellicole in polietilene e polipropilene
I film standard in PE e PP sono i materiali da imballaggio più comuni e, in genere, presentano le caratteristiche di taglio più agevoli. Utilizzare una lama HSS affilata con una profondità di taglio moderata. Prestare attenzione all’accumulo di film sulla lama durante le lavorazioni ad alto volume.
Pellicole laminate e multistrato
Le pellicole laminate presentano difficoltà particolari a causa della loro struttura a strati. La lama deve tagliare contemporaneamente tutti gli strati senza provocare delaminazione. Utilizzare una lama in carburo di tungsteno con bordi levigati. Ridurre leggermente la velocità di taglio rispetto alle pellicole monostrato.
Pellicole a base di carta
I film a base di carta richiedono lame più affilate e una forza di taglio leggermente maggiore. Le lame con rivestimento in diamante offrono un'eccellente durata nelle applicazioni su carta. È importante tenere presente che le fibre della carta possono accelerare l'usura delle lame.
Pellicole termosaldabili
I film termosaldabili presentano spesso rivestimenti adesivi che possono accumularsi sulla lama. Pulire la lama più frequentemente quando si lavorano questi materiali. Valutare l’utilizzo di un rivestimento antiaderente per la lama per ridurre gli accumuli.
Conclusione
Una corretta regolazione della lama di taglio è fondamentale per ottenere risultati di confezionamento costanti e di alta qualità. Comprendendo i sistemi meccanici ed elettronici che controllano il processo di taglio, è possibile diagnosticare e risolvere in modo sistematico i problemi di taglio, ottimizzare le prestazioni per i diversi materiali e attuare efficaci pratiche di manutenzione preventiva.
I punti chiave di questa guida sono: dare sempre la priorità alla sicurezza seguendo le corrette procedure di lockout/tagout, effettuare regolazioni graduali e verificare i risultati ad ogni fase, comprendere la relazione tra la calibrazione dei sensori e la sincronizzazione meccanica, attuare un programma di manutenzione regolare per prevenire i problemi prima che si verifichino e tenere registrazioni dettagliate delle regolazioni effettuate e dei risultati ottenuti.
Grazie a una corretta regolazione e manutenzione delle lame, la vostra confezionatrice a flusso garantirà tagli affidabili e precisi, in linea con gli standard di qualità richiesti dai clienti dei settori alimentare, farmaceutico e cosmetico. Una qualità di taglio costante protegge i vostri prodotti, riduce gli sprechi di materiale e assicura che la vostra linea di confezionamento funzioni alla massima efficienza.
A cura del team tecnico di Path Pack
📚 Letture consigliate
- Coltello caldo vs. taglio rotativo: comprendere le opzioni tecnologiche per le guarnizioni
- Lista di controllo per la manutenzione delle confezionatrici a flusso: giornaliera, settimanale e mensile
- Problemi comuni relativi a Flow Wrapper e relative soluzioni: guida completa alla risoluzione dei problemi
🛠️ Guida pratica: Per istruzioni dettagliate relative al proprio dispositivo, consultare Regolazione della lama di taglio nel Centro assistenza Path Pack.
Domande frequenti
Come si regola in modo sicuro la lama di taglio su una confezionatrice a flusso continuo?
Solo quando la macchina è completamente ferma e tutte le fonti di energia sono state isolate mediante procedura di lockout/tagout. Non regolare mai una lama su una macchina in funzione o su una macchina che presenti energia residua accumulata.
Cosa causa la presenza di bordi di taglio frastagliati o con sbavature?
Tre cause: una lama smussata o scheggiata (sostituirla), un gioco errato della lama (regolarlo) o vibrazioni durante il taglio (individuare la fonte). Ispezionare innanzitutto il filo della lama con una lente d'ingrandimento.
Con quale frequenza occorre ispezionare la lama di taglio?
Ogni giorno, prima di ogni ciclo di produzione: ispezione visiva dei bordi in condizioni di buona illuminazione, pulizia dei residui di pellicola e verifica del sensore dei segni di registro.
Per film diversi servono impostazioni diverse del coltello?
Sì. I film standard in PE e PP si tagliano facilmente con una lama HSS affilata, applicando una pressione moderata; i film laminati e multistrato richiedono invece lame più affilate e un gioco preciso per tagliare tutti gli strati in modo netto.
Problemi con il coltello che persistono dopo questa procedura? → Contatta l'assistenza di Path Pack indicando il modello della vostra macchina e i sintomi riscontrati.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic