Punti chiave
Risposta breve: L'inserimento del film in una confezionatrice a flusso segue una sequenza fissa — preparazione, caricamento del rotolo, allineamento del percorso del film, regolazione della tensione e infine verifica — e richiede pochi minuti una volta imparata la procedura.
- Operazione più frequente — ogni cambio di rotolo comporta un nuovo inserimento del filo; questa tecnica dà i suoi frutti ogni giorno
- La preparazione evita i riavvii — pellicola corretta, rulli puliti, strumenti adeguati
- Segui alla lettera il percorso indicato nel filmato — distendere le braccia da ballerina e i rulli in ordine
- La tensione viene impostata per ultima — verificare la tensione prima di valutare qualsiasi altra cosa
- Prova prima della produzione — Il test del sacchetto vuoto consente di individuare tempestivamente eventuali problemi di tracciabilità
Introduzione
Far passare la pellicola attraverso un confezionatrice a flusso continuo È l'operazione che il vostro team eseguirà con maggiore frequenza: una volta ogni cambio di rotolo di pellicola, a volte più volte per turno. Se eseguita correttamente, richiede meno di 3 minuti e garantisce un imballaggio liscio e senza pieghe. Se eseguita in modo errato, causa problemi di allineamento della pellicola, errori di registrazione e spreco di materiale che possono richiedere oltre 30 minuti per la risoluzione dei problemi.
Questa guida illustra la procedura completa di caricamento della pellicola, dal caricamento del rotolo alla verifica della prontezza per la produzione, con le tecniche insegnate dai nostri tecnici dell’assistenza durante la messa in servizio in loco.
Punti chiave
- È importante verificare l'orientamento della pellicola prima di iniziare — Lo strato termosaldabile deve essere rivolto verso l’interno (verso il prodotto), mentre lo strato stampabile/rivestito deve essere rivolto verso l’esterno; verificare controllando quale lato si attacca quando viene toccato con una ganascia di saldatura calda
- Il percorso di filettatura è stato progettato per un motivo ben preciso — Ogni rullo, braccio di trascinamento e guida lungo il percorso della pellicola ha una funzione di tensione o di allineamento; saltare o bypassare qualsiasi elemento causerà problemi
- Centrare la pellicola sul mandrino di svolgimento — Il caricamento decentrato è la causa principale della deriva di tracciamento della pellicola durante la produzione; utilizzare le tacche di misurazione presenti sul mandrino per verificare
- Mantenere una tensione costante lungo l'intero percorso — Se è troppo allentato, si formano delle pieghe; se è troppo teso, provoca l’allungamento della pellicola, lo scostamento della registrazione e l’usura prematura dei cuscinetti dei rulli
- Eseguire sempre un ciclo di prova prima di passare alla produzione — 10-20 sacchetti vuoti a velocità operativa consentono di verificare l'allineamento dei sistemi di tracciamento, sigillatura e taglio prima dell'introduzione del prodotto
1. Preparazione prima dell'infilatura
1.1 Selezione e controllo dei film
Prima di caricare il rotolo, verificare che la pellicola sia adatta all'applicazione prevista:
| Parametro | Come verificare | Conseguenze dell'uso di una pellicola sbagliata |
|---|---|---|
| Tipo di pellicola | Etichetta su rotolo: BOPP, CPP, PE, laminato | Impostazioni errate della temperatura causano una tenuta insufficiente |
| Larghezza della pellicola | Misurare con il metro a nastro: le misure devono corrispondere alle specifiche della macchina | Se la pellicola è troppo grande, si formano delle pieghe; se è troppo piccola, il prodotto rimane a vista |
| Spessore del film | Micrometro: in genere 20-60 micron | Troppo spesso = danneggiamento delle ganasce di tenuta; troppo sottile = bruciatura |
| Dimensione del nucleo | 76 mm (3″) standard; verificare l'adattamento del mandrino | Un montaggio troppo lasco provoca oscillazioni e problemi di allineamento |
| Diametro del rotolo | Deve rientrare nel limite massimo della macchina (in genere 350 mm) | Il rotolo sovradimensionato non entra o entra in contatto con il telaio della macchina |
| Strato termosaldabile | Appoggiare (per un attimo!) la ganascia di saldatura a caldo sull'angolo della pellicola | Lato sbagliato = assenza di sigillo o sigillo sul lato esterno della confezione |
1.2 Controllo della qualità del film
Prima del caricamento, controllare che il rotolo non presenti:
- Danni ai bordi: Eventuali ammaccature o strappi sul bordo del rotolo causano instabilità nell'avanzamento. Qualsiasi danno di profondità superiore a 3 mm richiede il rifilaggio o la sostituzione del rotolo.
- Telescopaggio: Se gli strati si sono spostati lateralmente (il rotolo assume una forma conica), la pellicola non si srotolerà in modo uniforme. Scartare il rotolo.
- Danni causati dall'umidità: Gli strati ondulati o incollati indicano un’esposizione all’umidità. Le proprietà della pellicola risultano alterate in modo permanente.
- Integrità del nucleo: Le anime incrinate o deformate non si posizionano correttamente sul mandrino.
2. Caricamento della pellicola e infilatura iniziale
Il percorso di infilatura qui descritto è compatibile con le confezionatrici orizzontali come la Confezionatrice a flusso JC250.
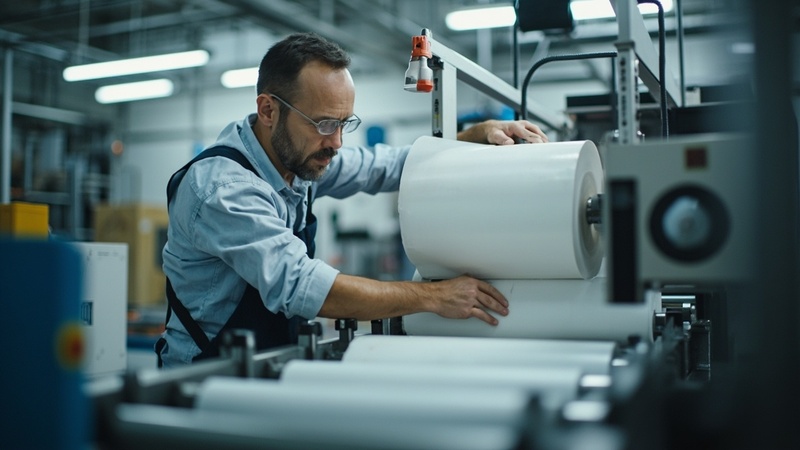
2.1 Caricamento del rullino
Fase 1: Posizionare il rotolo
Posizionare il rotolo di pellicola sul mandrino di svolgimento con il lato termosaldabile rivolto nella direzione corretta. Nella maggior parte delle confezionatrici a flusso continuo, il film si srotola dalla parte superiore del rotolo con il lato sigillato rivolto verso l’interno (verso la spalla di formatura). In caso di dubbi, segnare una piccola freccia sul rotolo durante la prima configurazione e fotografarla come riferimento.
Fase 2: Centrare il rotolo
Utilizzare le tacche di misurazione presenti sul mandrino di svolgimento per centrare con precisione il rotolo. Un caricamento decentrato fa sì che il film si sposti verso un lato durante lo svolgimento, fenomeno che si accentua lungo l'intera lunghezza del rotolo. Per un film largo 400 mm su un mandrino da 800 mm, i bordi del rotolo devono trovarsi esattamente a 200 mm da ciascuna estremità.
Fase 3: Bloccare il mandrino
Serrare il meccanismo di bloccaggio del mandrino (mandrino pneumatico o morsetto meccanico) fino a quando il rotolo non possa ruotare indipendentemente dall'albero del mandrino. Un rotolo allentato tenderà a slittare durante lo svolgimento, causando variazioni improvvise di tensione ed errori di registrazione.
2.2 Sulle tracce del cinema
Ogni confezionatrice a flusso continuo presenta un percorso specifico del film definito dal costruttore della macchina. Il percorso segue in genere questa sequenza:
Svolgimento → Braccio di trasporto → Rulli di guida → Spalla di formatura → Scatola di piegatura → Ruote di sigillatura delle alette → Zona di prodotto → Ganasce di sigillatura terminale → Taglio
Punti critici durante l'infilatura:
- Braccio del ballerino: Il film deve avvolgere il rullo o i rulli del braccio del ballerino con il numero corretto di giri (di solito 2-3). Un avvolgimento errato sul braccio del ballerino impedisce al sistema di controllo della tensione di compensare le variazioni del diametro di svolgimento.
- Rulli di guida: Il film deve passare sopra — e non sotto — i rulli di guida. Verificare che ciascun rullo ruoti liberamente con la mano prima di inserire il film.
- Spalla di formatura: Questa è la fase più critica. Il film deve entrare nella spalla di formatura ben centrato e senza pieghe. La spalla di formatura piega il film piatto dando gli una forma tubolare: qualsiasi disallineamento in questa fase si ripercuote sull’intera confezione.
- Ruote con guarnizioni a pinna: I due bordi della pellicola si uniscono tra le ruote di tenuta delle alette. Verificare che entrambi i bordi siano allineati prima di innestare le ruote.
3. Regolazione e verifica della tensione
3.1 Impostazione della tensione iniziale
Dopo l'infilatura, impostare la tensione di svolgimento sul valore iniziale raccomandato dal produttore (in genere 1,5-2,0 kg per un film BOPP da 30 micron con larghezza di 400 mm). Una tensione corretta garantisce:
- Un nastro di pellicola ben teso, senza cedimenti visibili tra i rulli
- Nessun rumore di sbattimento o schiocco durante il funzionamento a bassa velocità
- Larghezza uniforme del film — nessun restringimento visibile in corrispondenza della spalla di formatura
3.2 Prova di verifica della tensione
Il test della pressione con le dita:
In qualsiasi punto compreso tra l'ultimo rullo di guida e la spalla di formatura, esercitare una leggera pressione sul nastro di pellicola con un dito. La pellicola dovrebbe flettersi di 10-15 mm con una pressione moderata. Se la flessione supera i 20 mm, la tensione è troppo bassa. Se risulta rigida e la flessione è quasi inesistente, la tensione è troppo alta.
Il test di velocità:
Far funzionare la macchina a velocità crescenti (20 → 50 → 80 → 100 ppm). Osservare il film in corrispondenza dell’ingresso della spalla di formatura. Se il film inizia a restringersi (visibilmente più stretto) alle velocità più elevate, aumentare leggermente la tensione di svolgimento. Se compaiono delle grinze in corrispondenza della spalla di formatura, ridurre la tensione.
4. Prova di funzionamento e messa a punto
4.1 Prova con sacchetto vuoto
Far funzionare la macchina con 10-20 sacchetti vuoti alla velocità nominale prima di introdurre il prodotto. Controllare ogni sacchetto per verificare che:
- Guarnizione a pinna: Centrato nella parte inferiore, larghezza uniforme (in genere 5-8 mm), senza pieghe né spazi vuoti
- Guarnizioni terminali: Larghezza uniforme, centrata sulla linea di taglio, senza zone bruciate o sigillate a freddo
- Iscrizione: Se si utilizza una pellicola stampata, il segno di riferimento deve essere posizionato in modo coerente rispetto al punto di taglio (con una tolleranza di ±0,5 mm)
- Soglia: Taglio netto, senza sfilacciature né strappi, sigillatura terminale posizionata al centro della zona di taglio
4.2 Test di produzione
Una volta che i sacchetti vuoti hanno superato il controllo, inserire il prodotto e produrre 20-30 confezioni. Verificare:
- Posizionamento del prodotto all’interno della confezione (centrato, nessun prodotto nell’area di sigillatura)
- Aspetto della confezione (assenza di pieghe sulla superficie esterna, aspetto uniforme)
- Integrità della tenuta (prova di trazione manuale: la tenuta dell'aletta e le tenute terminali non devono separarsi)
- La produttività corrisponde alla velocità impostata (contare i pacchi in 1 minuto in condizioni di regime)
4.3 Problemi comuni relativi al threading e relative soluzioni
| Problema | Probabile causa | Soluzione |
|---|---|---|
| La pellicola tende a spostarsi da un lato | Il rotolo non è centrato sul mandrino | Ricentrare il rotolo utilizzando le tacche della scala del mandrino |
| Rughe in corrispondenza della spalla di formatura | Tensione troppo elevata o disallineamento della spalla di formatura | Ridurre la tensione; verificare che i bulloni delle spalle siano ben serrati |
| Il film si strappa durante l'infilatura | Bordo tagliente sul rullo o sulla guida | Ispezionare tutte le superfici di contatto; sbavare se necessario |
| La guarnizione a pinna non è centrata | Il film non scorre in linea retta attraverso la scatola di formatura | Regolare la posizione della scatola pieghevole; controllare l'allineamento dei rulli di guida |
| La registrazione subisce delle variazioni dopo più di 5 minuti | Il braccio del Dancer non è avvitato correttamente | Verificare che il numero di passaggi del braccio del ballerino sia corretto |
| Errore nella giunzione della pellicola | Sovrapposizione insufficiente o nastro errato | Utilizzare nastro biadesivo per giunzioni; sovrapposizione minima di 50 mm |
Domande frequenti
D: Come faccio a sapere quale lato della pellicola è lo strato termosaldabile?
Il test più rapido: avvicinare una ganascia di saldatura riscaldata (circa 150 °C) a un angolo del film per 1-2 secondi. Il lato che aderisce o presenta deformazioni è lo strato termosaldabile. In alternativa, la maggior parte dei produttori di film contrassegna il rotolo con una freccia o un'etichetta che indica quale lato deve essere rivolto verso l'interno. In caso di dubbio, consultare la scheda tecnica del fornitore del film.
D: Con quale frequenza devo pulire i rulli nel percorso della pellicola?
Pulire tutti i rulli lungo il percorso della pellicola ad ogni cambio di rotolo. Gli additivi della pellicola, la polvere e i residui attratti dall'elettricità statica si accumulano sulle superfici dei rulli e causano lo spostamento della traccia. Utilizzare alcol isopropilico (99%) e un panno privo di pelucchi. Non utilizzare mai WD-40 o spray al silicone sui rulli del percorso della pellicola: lasciano residui che si trasferiscono sulla pellicola e causano problemi di sigillatura.
D: Qual è il corretto percorso del filo sul braccio della macchina da cucire?
Controllare lo schema di infilatura della macchina (dovrebbe essere stampato su un’etichetta vicino alla stazione di svolgimento o incluso nel manuale d’uso). La maggior parte delle macchine utilizza una configurazione del braccio oscillante a 2 o 3 passaggi. Un braccio oscillante a 2 passaggi (il film passa sopra il rullo 1 e sotto il rullo 2) fornisce un intervallo di tensione standard. Un braccio oscillante a 3 passaggi offre un controllo più preciso della tensione per film sottili (inferiori a 25 micron) o applicazioni ad alta velocità (superiori a 150 ppm).
Conclusione
L'inserimento della pellicola è un'abilità che migliora con la pratica, ma i principi fondamentali — centrare il rotolo, seguire il percorso, impostare la tensione corretta ed eseguire un ciclo di prova — rimangono invariati per ogni macchina e tipo di pellicola. Formate ogni operatore su questa procedura, documentate il percorso standard di inserimento con delle foto affisse vicino alla macchina e mantenete puliti i rulli di guida del film. Queste precauzioni eliminano la maggior parte dei tempi di fermo legati al film.
Guide correlate:
- Come utilizzare una confezionatrice a flusso continuo: guida passo dopo passo
- Regolazione della larghezza e della tensione del film
- Problemi comuni relativi ai wrapper di flusso e relative soluzioni
Problemi di filettatura che si ripetono continuamente? → Invia a Path Pack i dettagli relativi al tuo film e alla tua macchina per una revisione del percorso di filettatura.
 English
 Spanish
 French
 German
 Korean
 Russian
 Italian
 Arabic